Een metaalfabrikant die een gordingcontract op zich neemt, komt meestal op dezelfde rekensom uit: een kantbank levert elke 30 tot 60 seconden een multi-bend onderdeel, terwijl de eerste bestelling tegen het einde van de maand 8.000 identieke lengtes vereist. EEN plaatwerk rolvormer verandert die berekening door continu uit een spoel te vormen met een snelheid van 15 tot 50 m per minuut, waarbij één dwarsdoorsnede over duizenden herhalingen wordt aangehouden. In deze handleiding wordt uitgelegd wat de machine doet, welke profielen het snelst werken en de vier specificaties die bepalen of een lijn zichzelf terugbetaalt.
Een rolvormer voor plaatstaal is een continue vormmachine die opgerolde strip door een reeks gepaarde rolmatrijzen voert, waarbij elk station een kleine hoekverandering toevoegt totdat de strip naar buiten komt als een afgewerkt profiel met constante dwarsdoorsnede.
Kerndefinitie Rolvorming is het progressief buigen van plaatmetaal door 8 tot 24 op elkaar afgestemde walsstations; Omdat elke bocht in kleine stappen wordt gemaakt, vermijdt het proces de oppervlaktemarkering en terugveringsproblemen die optreden bij afkantperswerk met één slag.
Elke lijn bevat vijf functionele eenheden:
Het praktische resultaat is dat één lijn een kantbank, een ponsmachine en twee of drie overslagmachines vervangt. De profielgeometrie, inclusief het aantal buiglijnen, diepte en flensbreedte, bepaalt het aantal stations: sta één tot drie stations per buiglijn toe, met twee als gebruikelijk planningscijfer.
De juiste plaatwalsrolvormer wordt gedefinieerd door de profielfamilie die hij produceert, omdat de geometrie van de dwarsdoorsnede het aantal stations, de gereedschapskosten en de realistische lijnsnelheid bepaalt. Commercieel geïnstalleerde lijnen clusteren in de vijf hieronder weergegeven bereiken.
 CUZ Sigma rolvormmachine met automatische breedteverandering Deze machine vormt drie CUZ- en drie CU-sigma-profielen op één lijn, met een automatisch breedtewisselsysteem en een as van 110 mm, geschikt voor high-mix profielproductie. Bekijk Product →
 Strut-cassetterolvormmachine voor profielen uit de 41-serie Deze cassettevormer verwerkt profielen van 41×21 tot 41×76 door een rollenset met 20 stations te delen en een cassette met 10 stations toe te voegen, gebouwd voor zeer sterke SS304-strips. Bekijk Product →
Typische lijnsnelheden per profielfamilie, in m/min
Het assortiment omvat commercieel gebruikelijke profielafmetingen; zware of zeer diepe profielen zitten aan het onderste uiteinde van elke band.
Kies een rolvormer voor plaatstaal door vier factoren in volgorde te evalueren: materiaalomvang, profielgeometrie, lijnsnelheid en omschakelingsmethode. Elke optie verandert de machineprijs meer dan welke optie dan ook op de offerte.
Als de binnenkomende rollen breder zijn dan de stripbreedte die het profiel daadwerkelijk nodig heeft, plaats dan een snijmachine of een zware decoiler vóór de eerstgenoemde. Deze combinatie elimineert verspilling van randafwerking op de vormlijn en zorgt ervoor dat de machine de exacte spoelbreedte krijgt. Leveranciers die de volledige keten in één contract opbouwen, vereenvoudigen de reserveonderdelen, de inbedrijfstelling en de garantieverantwoordelijkheid.
 Snijmachine voor nauwkeurige spoelbreedtecontrole Deze snijlijn snijdt brede rollen in de exacte strookbreedtes die de rolvormer nodig heeft, waardoor verspilling van randafwerking wordt verminderd en de aanvoer van rollen voorafgaand aan de productie wordt vereenvoudigd. Bekijk Product →
Shanghai Sihua Precision Machinery Co., Ltd. is een fabrikant die de ketting levert, van het snijden en decoilen tot rolvormen, servoponsen en automatisch verpakken; die reikwijdte is van belang wanneer leveringsdata en lijnintegratie aan uw kant van het contract vallen. Bekijk de machineseries en de ondersteunende specificaties voordat u offertes vergelijkt.
Rolvormen wint voor onderdelen met een constante doorsnede in een hoog volume; kantpersen winnen voor korte runs en complex meerassig buigen; stempelen wint alleen als het onderdeel compact genoeg is voor een progressieve matrijs en het volume de gereedschapskosten rechtvaardigt.
| Methode | Typische vormen | Praktische uitvoer | Investering in gereedschap | Omschakeltijd |
| Plaatwerk rolvormer | Lange, constante doorsnede | 15-50 m/min | Matig tot hoog | 15-90 minuten |
| Druk op de rem | Korte haakjes, secties met een laag volume | 1-4 delen/min voor een deel met 3 bochten | Laag | 5-20 minuten |
| Stempelen pers | Compacte onderdelen met gevormde gaten | 10-25 delen/min in een progressieve matrijs | Hoogste | 2-8 uur |
Plaats het profiel op een rolvormer als de doorsnede identiek blijft en het verwachte volume boven de 5.000 tot 15.000 m per maand ligt, afhankelijk van de lokale arbeidskosten. Veldresultaten van geïnstalleerde lijnen bevestigen een terugverdientijd van 12 tot 18 maanden bij tweeploegendienst met een bezettingsgraad van 50 procent; lees de casestudies van projecten voor geverifieerde cijfers voordat u budgetteert.
Dit zijn de vragen die fabrieksmanagers het vaakst stellen voordat ze tekenen voor een rolvormlijn.
De meeste single-purpose-vormers verwerken 0,3 tot 3,0 mm. Structurele gording- en tandheugelsystemen met grotere assen en aandrijvingen met een hoger koppel bereiken 4,0 tot 6,0 mm, maar de gereedschapskosten stijgen steil boven de 3 mm omdat de roldiameters en het aandrijfvermogen beide toenemen.
Houd rekening met één tot drie stations per bochtlijn. Voor een eenvoudig hatkanaal zijn er zes tot acht nodig; een diepe Sigma-gording kan veertien tot twintig nodig hebben. Meer stations vergroten de tolerantie, maar verlengen de machine en verhogen het gereedschapsbudget.
Ja, via drie routes: handmatige rolwissel met een insteltijd van 60 tot 120 minuten, een snelle cassettewissel met een insteltijd van 15 tot 30 minuten, of automatische breedte- en hoogteaanpassing, wat gebruikelijk is bij gipsplaatstijlen waar de maat voortdurend verandert, maar de vorm niet.
Vergelijk de volledig belaste kosten van het huidige proces, inclusief arbeid van de operator, opstelling, afval en herbewerking, met een op spoel gevoede lijn die draait op de verwachte bezettingsgraad. Een middelgrote voormalige werknemer die in twee ploegendiensten werkt en een bezettingsgraad van 50 procent heeft, betaalt zich doorgaans binnen twaalf tot achttien maanden terug voor een onderdeel met een constante doorsnede.
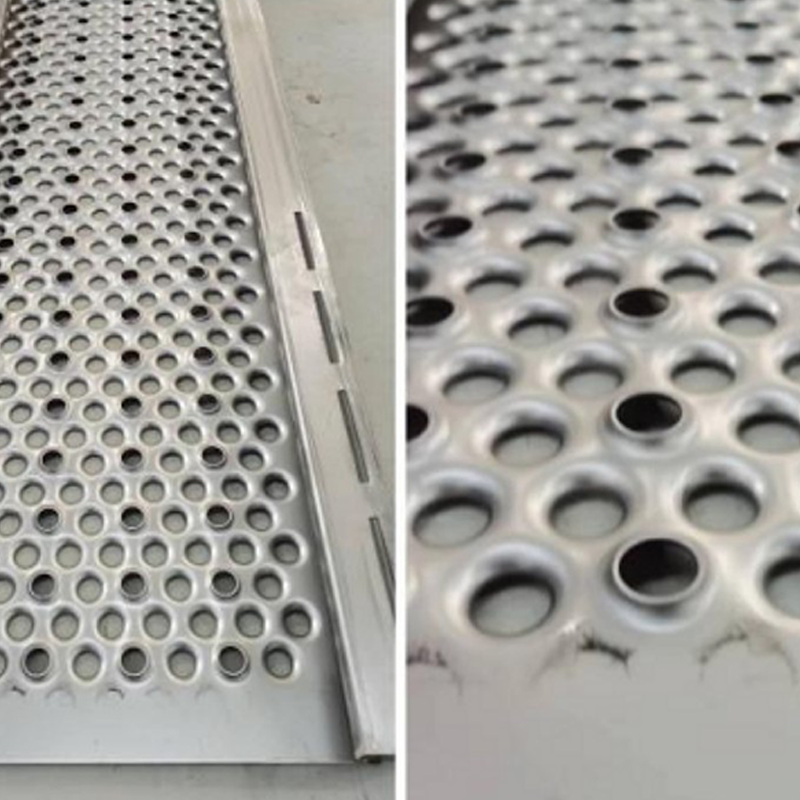
Rolvormmachine voor metalen steigers Schachtdiameter: 70–80 mm; lengte steigerplanken: 0,5–6 m; dikte: 1–2,5 mm. ...
Bekijk details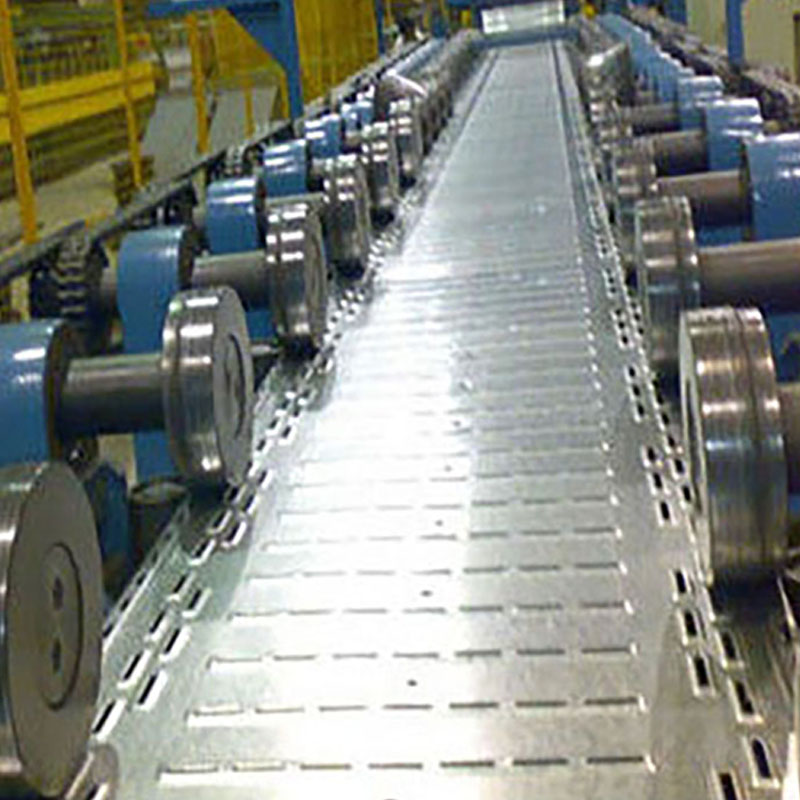
Rolvormmachine voor kabelgoten met verstelbare breedte Enkelkops riemremdecoiler met nivelleringsmachine ...
Bekijk details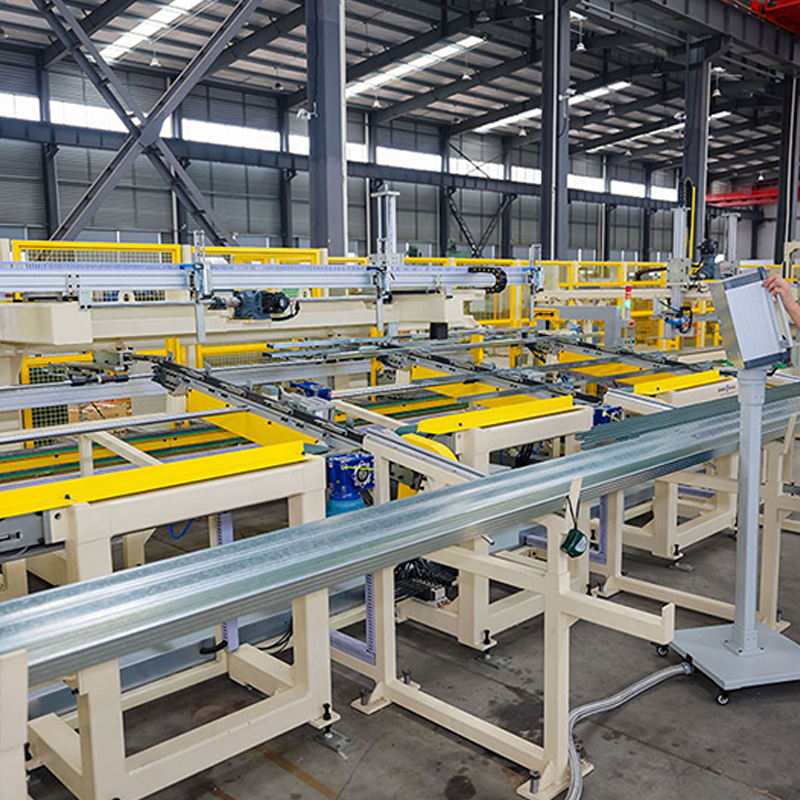
Automatische knopomdraaimachine Flipsnelheid: 120 meter per minuut. Draait het metalen profiel om en klikt het vast. ...
Bekijk details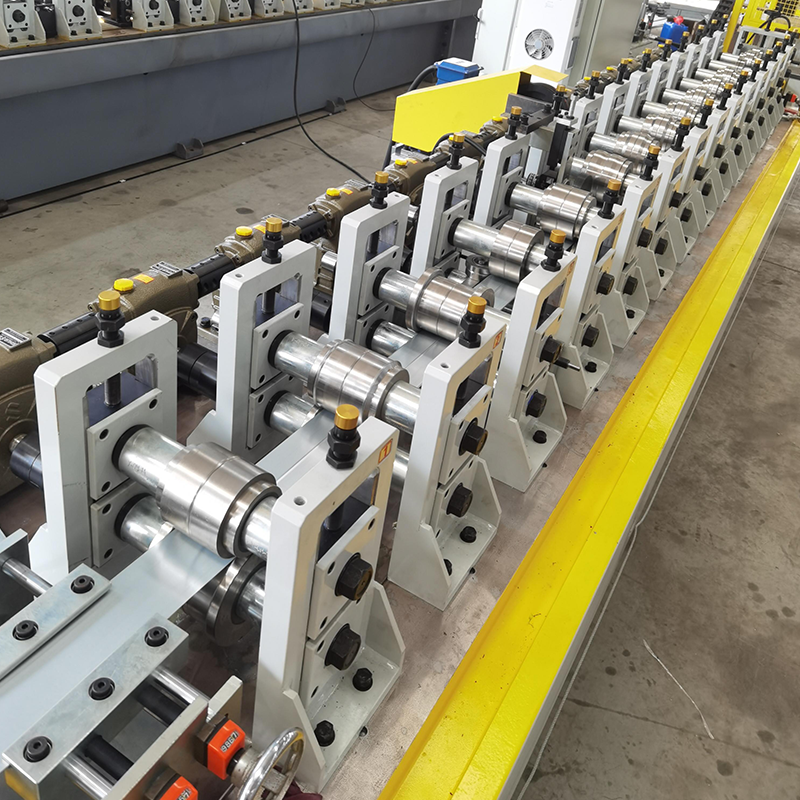
Gipsplaten wormwielreductor rolvormmachine, eenvoudig model, geen snelwisselcassettetype, economisch en betaalbaar. (Het kan worden geüpgraded naar een snelwisselcass...
Bekijk details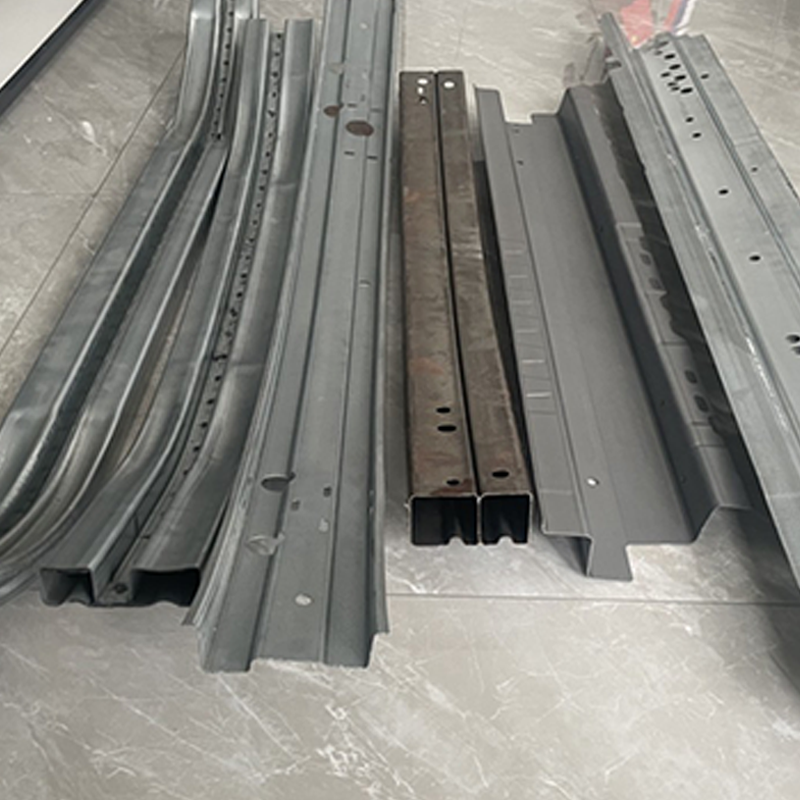
Rolmatrijs-display Anti-botsingsstraalbuigvorm voor auto's Anti-collision beam rolling bend-mechanisme ...
Bekijk details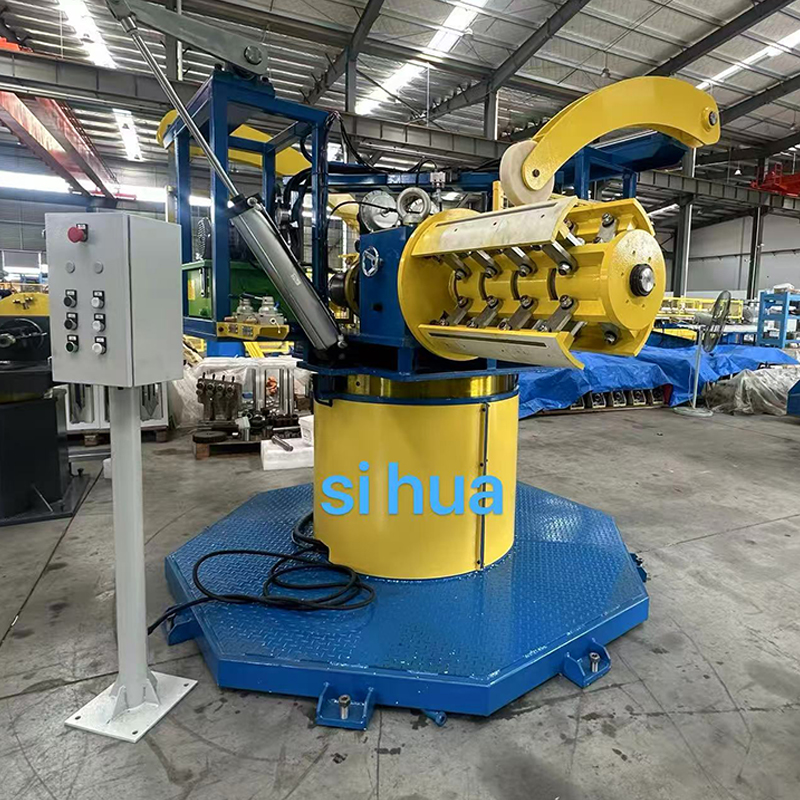
Roterende hydraulische heavy-duty decoiler met dubbele kop. Deze apparatuur kan automatisch synchroon stoppen met de vormmachine en beschikt over hydraulische uitzett...
Bekijk detailsAarzel niet om contact op te nemen wanneer u ons nodig heeft!
Contactinformatie
PRODUCTEN
Mobiel