Steigermetalen terrasplanken, beter bekend als steigerplank of metalen terrasplank, is een structureel onderdeel dat werknemers en materialen op tijdelijke toegangssystemen ondersteunt. Voor fabrikanten van deze panelen is de mogelijkheid om antislip-reliëf, perforatie en randvouwen te combineren in één continu rolvormproces een doorslaggevend productiviteitsvoordeel. Een metalen steigerrolvormer met inline-verwerking zet een gewone stalen spiraal direct om in een afgewerkte, gebruiksklare terrasplank, waardoor afzonderlijke hanteringsstappen overbodig worden, de arbeidskosten worden verlaagd en de maatconsistentie wordt verbeterd.
 Geïntegreerde steiger metalen terrasplanken rolvormmachine Deze machine combineert reliëfdrukken, ponsen en randvouwen in één ononderbroken lijn, waardoor gewone stalen rollen worden omgezet in afgewerkte steigerplanken met consistente afmetingen en minder arbeid. Bekijk Product →
In plaats van voorgesneden plano's naar een hydraulische pers te sturen voor reliëfdruk en vervolgens naar een andere machine voor ponsen en vouwen, voert een moderne geïntegreerde lijn alle drie de bewerkingen op lijnsnelheid uit. Dit artikel legt de kernprocessen, de belangrijkste componenten, materiaaloverwegingen en selectiecriteria voor deze gespecialiseerde apparatuur uit, en laat zien waarom inline-verwerking de geprefereerde productiemethode is geworden voor fabrikanten van steigerplanken.
Een metalen steigerrolvormer is een rolvormlijn die speciaal is ontworpen voor de productie van metalen loopplanken en terraspanelen die worden gebruikt in steigersystemen en industriële toegangsplatforms. De basismachine voert koudwalsen uit om een platte metalen spiraal te vormen tot een terrasprofiel met longitudinale ribben en een gedefinieerde randgeometrie. In de inline-configuratie integreert de lijn ook drie extra stations: antislip-embossing, perforatie en randvouwen.
De processtroom is eenvoudig. Een decoiler voert de spoel in een leveller, die de strip vlak maakt en de spanning regelt. De strip passeert vervolgens een reeks rolstations waar het profiel geleidelijk vorm krijgt. Op een aangewezen punt in de lijn drukt een rol met patroon het loopoppervlak in reliëf om een duurzame antisliptextuur te creëren. Een servoaangedreven ponseenheid snijdt vervolgens gatenpatronen voor drainage, bevestiging of gewichtsvermindering. Aan het einde van de lijn sluiten vouwrollen de zijranden af, waardoor een veilige, stijve rand ontstaat. Tenslotte snijdt een vliegende matrijs het profiel op een bepaalde lengte.
Antislip-reliëf is een van de belangrijkste bewerkingen bij de productie van steigerplanken, omdat het loopoppervlak veilig moet blijven, zelfs als het wordt blootgesteld aan regen, olie of bouwstof. In plaats van een coating aan te brengen of een aparte antislipplaat te bevestigen, gebruikt inline embossing geharde rollen om een driedimensionale textuur rechtstreeks in het staaloppervlak te drukken.
Veel voorkomende reliëfpatronen zijn diamant-, traan- en chevron-vormen. De patroonkeuze beïnvloedt zowel de wrijvingscoëfficiënt als de structurele stijfheid van het paneel. De reliëfdiepte wordt doorgaans geregeld tussen 0,3 en 1,0 mm, afhankelijk van de materiaaldikte en de veiligheidseisen van de doelmarkt. Doordat de embossingrollen in de lijn zijn geïntegreerd, wordt de textuur aangebracht voordat het profiel volledig gesloten is, waardoor terugvering wordt verminderd en het patroon over de gehele lengte van de plaat uniform blijft.
Vergeleken met post-process embossing op een afzonderlijke pers, verkort inline embossing de cyclustijd, worden herpositioneringsfouten vermeden en wordt schade aan voorgesneden randen tot een minimum beperkt. Het maakt de productielijn ook compacter en gemakkelijker te automatiseren.
Perforatie dient verschillende doeleinden in steigerplanken: ronde gaten laten water en vuil door de loopplank heen; langwerpige sleuven kunnen worden gebruikt om de plaat aan steigerbuizen te bevestigen; en patroonperforaties verminderen het gewicht van het paneel zonder de laadcapaciteit in gevaar te brengen. Een inline ponsstation voert deze taken uit terwijl de strip nog in beweging is, met behulp van servoaangedreven ponsen die tussen batches opnieuw kunnen worden geprogrammeerd.
Servoponstechnologie is bijzonder waardevol in deze toepassing omdat deze een hoge herhaalbaarheid, weinig geluid en flexibele gatenpatroonveranderingen biedt. Een goed voorbeeld van deze mogelijkheid is de servoponseenheid die is ontwikkeld voor fotovoltaïsche beugellijnen, waarbij hetzelfde principe wordt gebruikt om op nauwkeurige intervallen gaten te ponsen tijdens rolvormen op hoge snelheid. De techniek is goed gedocumenteerd in de industrie: voor een dieper inzicht in hoe servoponsen werkt en waar het kan worden toegepast, lees ons overzicht van de 8-assige servoponsmachine: hoe het werkt, belangrijkste kenmerken en toepassingen .
 8-assige servo-ponsmachine voor PV-beugelprofielen Deze servoaangedreven ponseenheid levert een hoge herhaalbaarheid en flexibele gatenpatronen, gesynchroniseerd met de lijnsnelheid, waardoor hij ideaal is voor nauwkeurige perforatie in steigervloeren en de productie van zonne-beugels. Bekijk Product →
Door het ponsstation in de rolvormer van de steiger te integreren, vermijden fabrikanten de kosten en arbeid van een afzonderlijke ponsstap. De positie van de gaten wordt gesynchroniseerd met de lijnsnelheid, zodat elke plaat een identieke afstand krijgt, wat van cruciaal belang is voor een snelle installatie ter plaatse.
De randen van een steigermetalen dek zijn niet alleen maar sierdetails. Ze bepalen hoe de plank in het steigerframe vergrendelt, hoeveel gewicht het paneel kan dragen en hoe veilig werknemers ermee kunnen omgaan. Inline randvouwen drukt de langsranden van het profiel in een gedefinieerde geometrie, zoals een enkele gebogen flens, een omgezoomde dubbele vouw of een gesloten doosrand.
Een omgezoomde rand creëert bijvoorbeeld een gladde, afgeronde rand die snijwonden voorkomt en de spanningsconcentratie aan de rand vermindert. Een dieper gevouwen zijwand verhoogt de sectiemodulus van het dek, waardoor de weerstand tegen buigen onder belasting wordt verbeterd. Het vouwstation lijnt ook de randgeometrie uit met het reliëfoppervlak, zodat het totale profiel na het snijden vlak en vormvast blijft.
Zodra de terrasplanken op lengte zijn gesneden, kunnen de afgewerkte planken rechtstreeks naar een automatisch pakstation worden gestuurd om te worden gebundeld.
 Automatische profielverpakkingsmachine voor het bundelen van terrasplanken Dit verpakkingssysteem klapt, bundelt en palletiseert afgewerkte metalen profielen automatisch, waardoor het einde van de productielijn wordt gestroomlijnd en steigerplanken efficiënt worden voorbereid voor verzending. Bekijk Product →
Een complete steigermetaaldekrolvormer met inline bewerking bestaat uit meerdere op elkaar afgestemde modules. Door elk onderdeel te begrijpen, kunnen kopers apparatuurconfiguraties vergelijken en onnodige kosten vermijden.
Optionele downstream-apparatuur omvat automatische stapeltafels, weegstations en profielverpakkingsmachines. Hoe beter de lijn is geïntegreerd, des te minder handmatige handelingen er overblijven tussen de spoelinvoer en de uiteindelijke bundeluitvoer.
Steigervloerprofielen variëren per regionale standaard en toepassing, dus de meeste rolvormers zijn ontworpen voor een specifiek bereik aan materiaalbreedtes, diktes en profielen. Typische waarden voor een middelgrote inline-lijn vindt u hieronder.
| Parameter | Typisch bereik |
|---|---|
| Materiaal | Gegalvaniseerd staal, zacht staal, roestvrij staal |
| Strookdikte | 1,2 tot 2,5 mm |
| Strookbreedte | 300 tot 600 mm |
| Lijn snelheid | 8 tot 15 m/min |
| Diepte van reliëf | 0,3 tot 1,0 mm |
| Ponsprecisie | ±0,3 mm |
| Nauwkeurigheid van de snijlengte | ±1,0 mm |
Het selecteren van het juiste materiaal is net zo belangrijk. Gegalvaniseerd staal is gebruikelijk voor steigervloeren vanwege de corrosieweerstand en goede vervormbaarheid. Roestvast staal wordt gekozen voor chemische fabrieken en kustgebieden waar agressieve omgevingen de levensduur van gewoon staal verkorten. In elk geval moet de rolvormer worden ontworpen om de vloeisterkte en het terugveringsgedrag van het materiaal aan te kunnen, zodat het voltooide profiel zijn uiteindelijke vorm behoudt.
Gerolvormde metalen steigerplanken verschijnen in een breed scala aan bouw- en industriële omgevingen. Het wordt gebruikt als stavlak op buis-en-koppelingsteigers, ringlocksteigers en framesteigers. Hetzelfde profiel wordt ook toegepast op permanente toegangsplatforms, loopbruggen, dakgangen, randbeschermingsplatforms en bekistingsplatforms.
Inline-verwerking maakt het product gemakkelijker aan te passen aan deze verschillende gebruikssituaties. Reliëfpatronen verbeteren de slipweerstand voor onderhoudspersoneel op daken; geperforeerde drainagegaten houden platforms droog in buitenomstandigheden; en sterke gevouwen randen beschermen werknemers wanneer panelen worden opgetild en met de hand worden gedragen. Voor fabrikanten vermindert de mogelijkheid om deze varianten op één lijn te produceren de voorraad en verkort de levertijd op locatie.
Om echte voorbeelden te zien van hoe rolvormapparatuur in productieomgevingen is toegepast, kunt u de casestudies van projecten verzameld bij de installatiebasis van het bedrijf. Deze cases laten zien hoe geïntegreerde terraslijnen in de praktijk worden geconfigureerd, in bedrijf gesteld en bediend.
Het selecteren van de juiste metalen steigerrolvormer vereist een duidelijk inzicht in de productmix, de beoogde kwaliteit en het beschikbare vloeroppervlak. Voordat u bestelt, dient u de volgende punten met de leverancier te bespreken.
Besteed speciale aandacht aan de integratiekwaliteit van de embossing- en stansmodules. Dit zijn de stations die een inline terrasplankenlijn onderscheiden van een standaard rolvormer, en hun ontwerp heeft een direct effect op de productie-efficiëntie en productconsistentie.
De meeste lijnen zijn ontworpen voor stripdiktes tussen 1,2 en 2,5 mm. Het exacte bereik is afhankelijk van de profielgeometrie en de benodigde reliëfdiepte. Dikker materiaal vermindert het risico dat het reliëfpatroon onder hoge belasting verdwijnt, maar verhoogt de vereiste vormkracht.
Wanneer de stations goed worden gesynchroniseerd door de PLC en servoaandrijvingen, voegen ze heel weinig cyclustijd toe. De lijnsnelheid wordt doorgaans beperkt door het vormprofiel en de afsnij-eenheid en niet door de embossing- of ponsmodules.
Vereisten variëren per land en eindtoepassing. Veel voorkomende referenties zijn onder meer belastingtestnormen voor steigerplatforms en slipweerstandsclassificaties die het minimale wrijvingsniveau van het loopoppervlak definiëren. Kopers moeten om testbewijs vragen dat het embossingpatroon voldoet aan de relevante marktstandaard.
Op een moderne lijn met servoaangedreven stations en snelspangereedschappen kan het vervangen van een volledige rollenset 30 minuten tot enkele uren duren, afhankelijk van het aantal stations en de complexiteit van het randvouwgedeelte. Inline embossing- en ponsrecepten kunnen doorgaans worden opgeroepen vanuit het besturingssysteem, waardoor de downtime verder wordt verminderd.
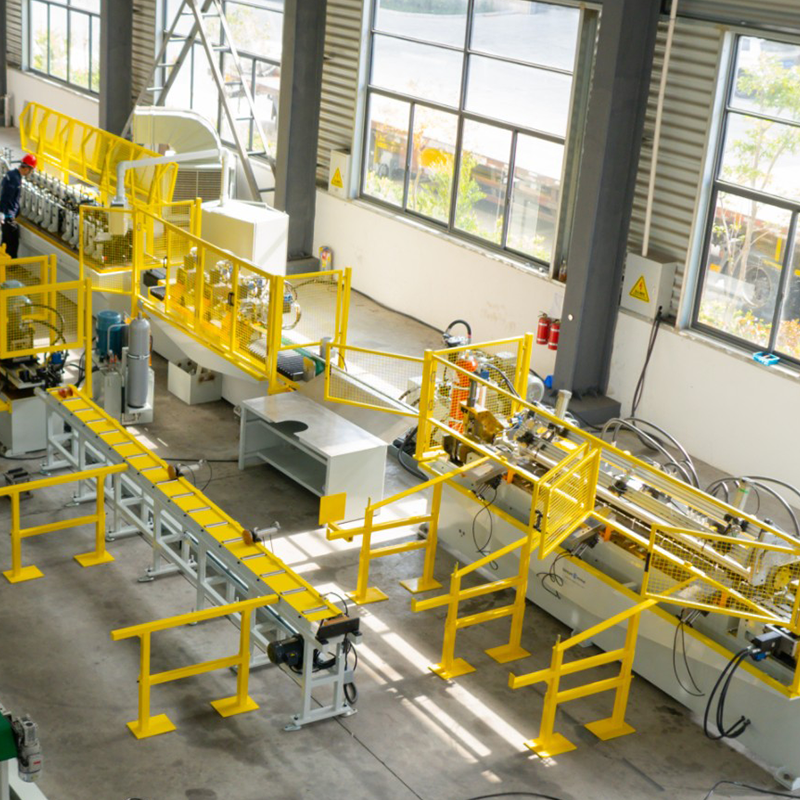
Dubbelkoppige, voorgelakte stalen hydraulische uitzet-/inkrimpingsafwikkelaar, dubbelkops gegalvaniseerde stalen uitzet-/inkrimpingsafwikkelaar, voorgelakte stalen op...
Bekijk details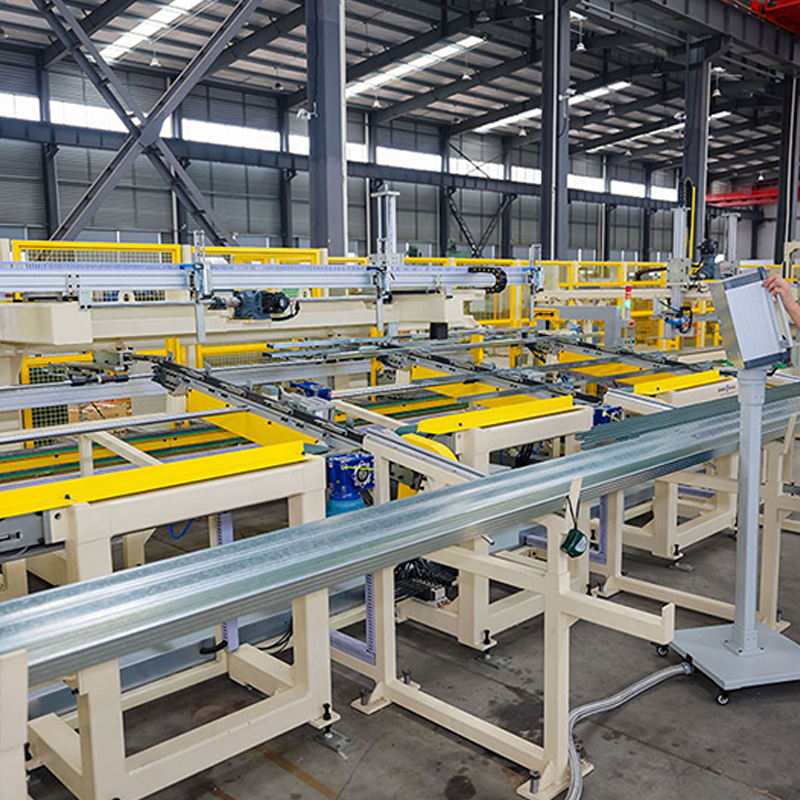
Automatische knopomdraaimachine Flipsnelheid: 120 meter per minuut. Draait het metalen profiel om en klikt het vast. ...
Bekijk details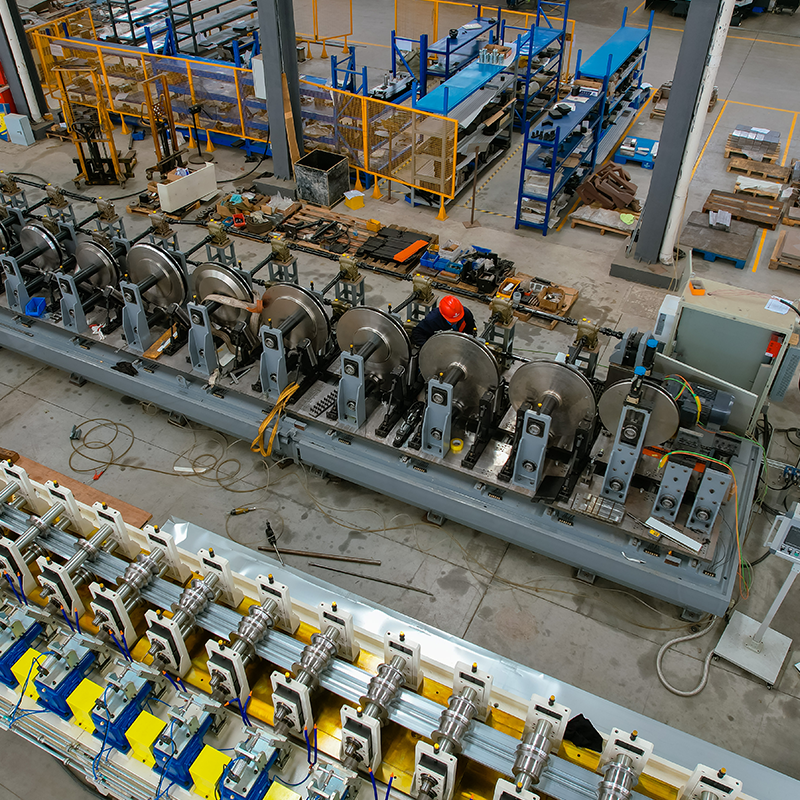
brede materiaal enkele decoiler Nivelleermachine en Machine voor het ponsen van kleine gaatjes aan beide zijden ...
Bekijk details
UT FUT UDT plafond T-rooster staafrolvormmachine hoofd- en dwarsindeling (Hoofd- en Dwars) UT-plafond T-rasterprofielen en (...
Bekijk details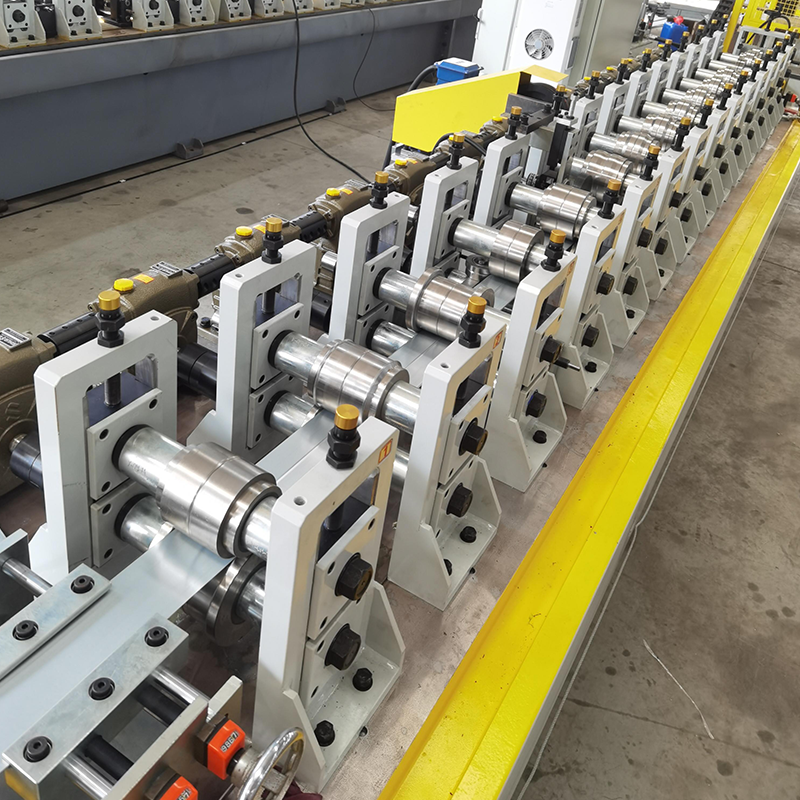
Gipsplaten wormwielreductor rolvormmachine, eenvoudig model, geen snelwisselcassettetype, economisch en betaalbaar. (Het kan worden geüpgraded naar een snelwisselcass...
Bekijk details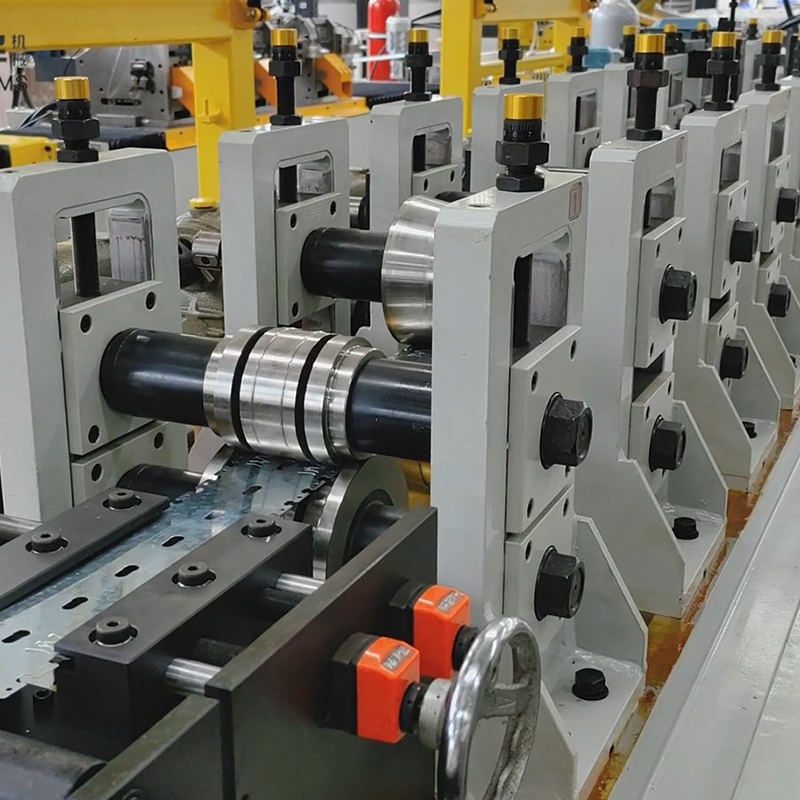
Stoeterij- en spoorrolvormmachine met automatische aanpassing van de breedte/hoogte/dikte en automatisch verpakkingssysteem ...
Bekijk detailsAarzel niet om contact op te nemen wanneer u ons nodig heeft!
Contactinformatie
PRODUCTEN
Mobiel