Plafond-T-rastersystemen zijn een van de meest gebruikte methoden voor het creëren van verlaagde plafonds in commerciële en industriële gebouwen. De kern van elk dergelijk systeem wordt gevormd door een set gerolvormde stalen profielen: hoofd-T-stukken, dwars-T-stukken en verbindingscomponenten. De profielprecisie Het aantal metalen delen bepaalt hoe goed het plafondrooster in elkaar zit, hoeveel gewicht het kan dragen en hoe recht en strak het afgewerkte plafond eruit ziet. In deze gids leggen we uit waarom profielprecisie een beslissingsprobleem is bij het kiezen van een plafond-T-rasterrolvormmachine.
Een plafond-T-rasterprofiel is een gerolvormd stalen onderdeel in de vorm van een omgekeerde T. Het verticale lijf creëert het draagpad, terwijl de horizontale flens een rand biedt voor plafondtegels en verlichtingsarmaturen. In een standaard verlaagd plafondsysteem lopen de hoofd-T-stukken in één richting en worden de dwars-T-stukken er met regelmatige tussenruimtes in vastgezet. Het resulterende raster dient als structureel raamwerk dat akoestische panelen, ventilatieroosters en verlichtingsarmaturen ondersteunt.
Omdat deze profielen in grote volumes in massa worden geproduceerd, moet hun maatnauwkeurigheid stuk voor stuk herhaalbaar zijn. Een kleine variatie in de lijfhoogte of flensbreedte kan ervoor zorgen dat het dwarsprofiel losraakt of ervoor zorgt dat het plafondvlak gaat golven.
Profielprecisie is niet alleen een esthetische kwestie; het beïnvloedt de prestaties van het gehele plafondsysteem. De American Society for Testing and Materials (ASTM) en soortgelijke normen specificeren toegestane toleranties voor metalen plafondroostercomponenten. Wanneer een rolvormmachine profielen buiten deze toleranties produceert, doen zich drie problemen voor.
Kortom, precisie is de brug tussen ruwe spoelen en een plafondsysteem dat werkt zoals ontworpen.
Bij het beoordelen van een rolvormlijn voor een plafond-T-raster moeten de volgende afmetingen regelmatig worden gecontroleerd:
| Afmeting | Aanbevolen tolerantie | Waarom het ertoe doet |
|---|---|---|
| Webhoogte | ±0,15 mm | Regelt de roosterdiepte en de lastoverdracht naar hangers |
| Flens breedte | ±0,20 mm | Heeft invloed op de plaatsing van tegels en de zichtbare zichtlijn |
| Sleufafstand | ±0,10 mm | Zorgt voor een consistente cross-tee-betrokkenheid |
| Gat positie | ±0,10 mm | Zorgt voor uitlijning van bevestigings- en ophanghardware |
| Rechtheid (welving) | ≤ 1,0 mm per 3.000 mm | Voorkomt golvende rasterlijnen |
Deze toleranties zijn haalbaar wanneer de rolvormmachine stijve rollen, nauwkeurige servo-feeders en een stabiel snijsysteem heeft. Een machine die deze waarden niet continu kan vasthouden, zal onaanvaardbare afval- en veldproblemen veroorzaken.
 Hoofd- en dwars-T-bar roosterrolvormmachine met snelwisselcassette Deze rolvormmachine houdt nauwe plafondrastertoleranties aan dankzij stijve rollen en een stabiel snijsysteem. De snelwisselcassette verlaagt toekomstige updatekosten, en de dwars-T-balksnijtafel maakt vrij instelbare lengtes mogelijk. Bekijk Product →
Verschillende machineontwerpkeuzes bepalen rechtstreeks of het uiteindelijke profiel binnen de toleranties blijft.
Elke passage door een stel rollen draagt bij aan het stapsgewijs buigen. Als de rolprofielen slecht zijn berekend of de terugvering van het materiaal niet wordt gecompenseerd, verschuift de flenshoek. Hoogwaardige CNC-gefreesde rollen van gehard staal behouden hun geometrie veel langer.
De vormkrachten genereren zijbelastingen en buigmomenten. Een licht frame buigt met hoge snelheid, wat leidt tot variatie in de lengte van de baanhoogte. Een robuuste doosframeconstructie en nauwkeurige asuitlijning minimaliseren dit.
Precisie in de lengterichting is net zo belangrijk. Een servogestuurd snijsysteem meet de strip via encoders en snijdt op de exacte cycluspositie, zodat de snijlengtes en ponslocaties herhaalbaar zijn. Dit is van cruciaal belang wanneer de T-balk een reeks geponste sleuven heeft die op één lijn moeten liggen met de dwarsprofielen.
Bij haakvormige dwars-T-staven is de verbindingsgeometrie afhankelijk van nauwkeurig inkerven en doorboren. Als je wilt zien hoe deze precisiedoelen in de praktijk worden gerealiseerd, ga dan naar Sihua's projectgevallen echte installaties tonen.
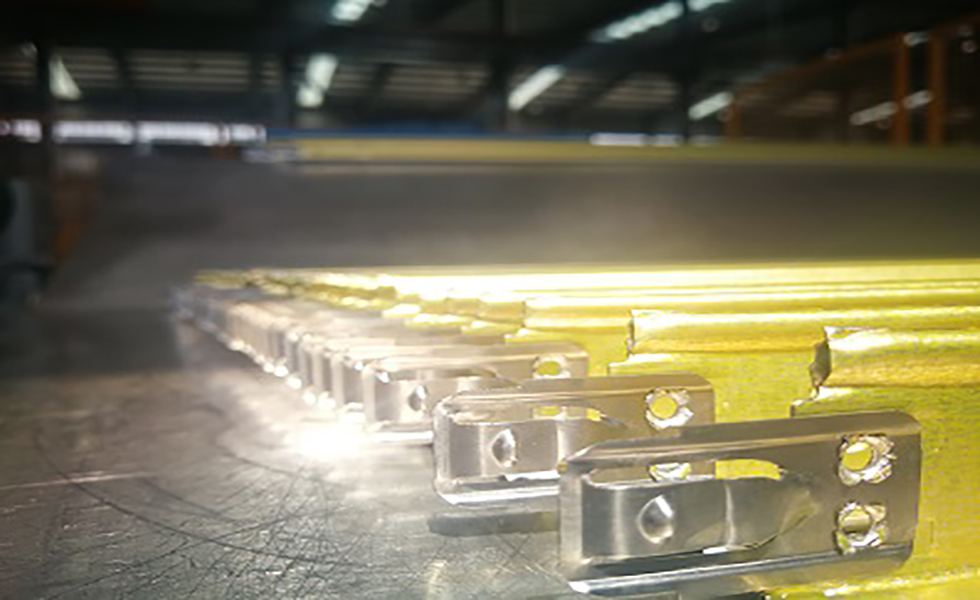 Legering haak Cross T-Bar rolvormmachine voor plafondophangsystemen Deze gespecialiseerde machine vormt T-vormige stalen staven met geïntegreerde aluminium haken voor betrouwbare plafondverbindingen. Het is geïnstalleerd in recente projecten en biedt een hoge mate van automatisering en snelle productie, waardoor het geschikt is voor de productie van grote volumes van commerciële en residentiële plafondcomponenten. Bekijk Product →
Zelfs de beste machine verliest nauwkeurigheid zonder de juiste productiediscipline. Drie praktische gebieden houden toleranties stabiel:
De volledige kopersgids bevat een onderhoudsschematabel die door veel fabrikanten wordt gebruikt.
Vraag bij het beoordelen van leveranciers hoe de machine de toleranties handhaaft tijdens grote aantallen. Zoek naar functies zoals:
Verschillende plafondroosterprofielen vereisen verschillende gereedschappen. Een lijn die hoofd- en dwarsprofielen produceert, kan worden uitgerust met verwisselbare cassettes om de lijfhoogte of flensbreedte te wijzigen. Als u haakvormige dwarsprofielen wilt gebruiken, moeten de pons- en kerfstations worden uitgelijnd met de vormsnelheid. Voor speciale secties zoals de UT-, FUT- en UDT-serie heeft de machine extra vormstations en nauwkeurige kuiltjesgereedschappen nodig.
De terugverdientijd verbetert wanneer de machine precisie kan behouden zonder te vertragen. De plafond-T-rastervormsystemen van Sihua integreren servobesturing en robuuste frames om de waarden in de bovenstaande tabel te behouden. Voor uw productiedoelen kunnen verkoopingenieurs exacte tolerantiegegevens verstrekken op basis van uw spoelspecificaties.
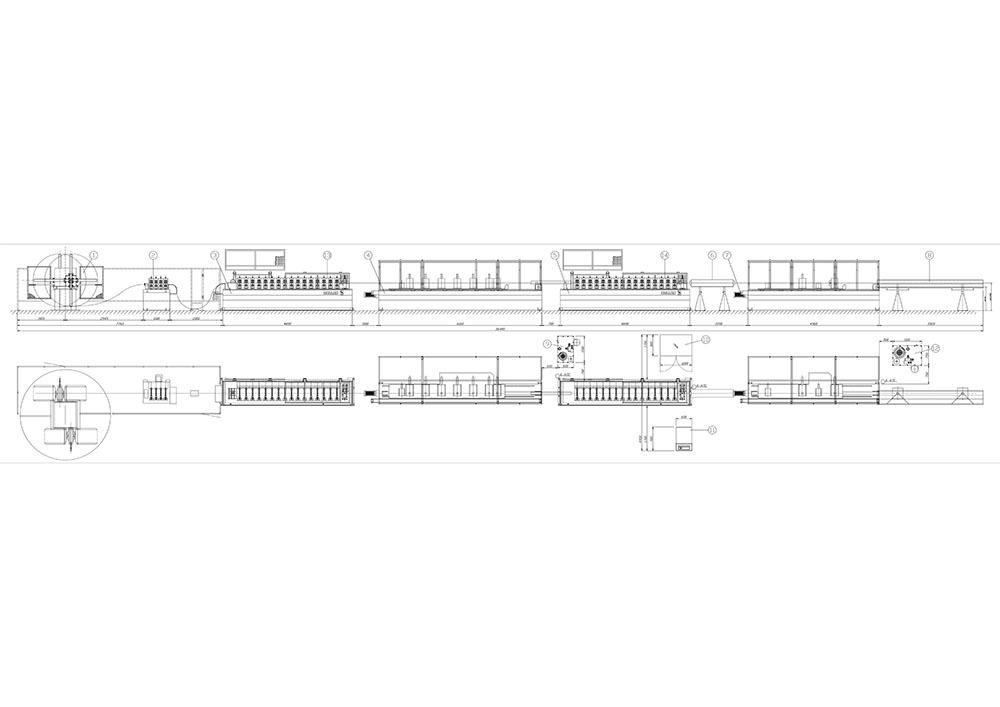 UT FUT UDT Plafond T-Grid Bar Rolvormmachine Deze veelzijdige machine produceert zowel hoofd- als dwarsprofielen voor UT-, FUT- en UDT-plafond-T-roosters in één unit. Servobesturing en een robuust frame zorgen ervoor dat de standaardtoleranties voor lijfhoogte, flensbreedte en sleufafstand behouden blijven. Bekijk Product →
A: Standaardtoleranties zijn doorgaans ±0,15 mm voor lijfhoogte, ±0,20 mm voor flensbreedte en ±0,10 mm voor sleufafstand. Deze kunnen worden geverifieerd aan de hand van proefgesneden monsters.
A: Ja, door gebruik te maken van een snelwisselcassettesysteem. Door de vormrollen te vervangen, kan dezelfde machine hoofd-T-staven, dwars-T-staven en zelfs haakcomponenten produceren zonder langdurige stilstand.
A: De levensduur van de rol is afhankelijk van het spoelmateriaal en de looptijd. Voor gegalvaniseerde stalen strips krijgen veel fabrikanten één tot twee miljoen meter voordat ze opnieuw moeten worden geslepen. Regelmatige maatvoeringscontroles vertellen u wanneer het gereedschap onderhoud nodig heeft.
Profielprecisie is het centrale prestatiecriterium in een plafond-T-rasterrolvormmachine. Het koppelt materiaalkosten, installatie-efficiëntie, structurele integriteit en de visuele kwaliteit van het uiteindelijke plafond. Wanneer u machineoffertes vergelijkt, let dan niet alleen op snelheid; controleer of de machine jarenlang nauwe toleranties kan aanhouden. Een lijn met hoge precisie kost in eerste instantie misschien meer, maar de vermindering van verspilling, nabewerking en veldklachten levert een veel beter rendement op.
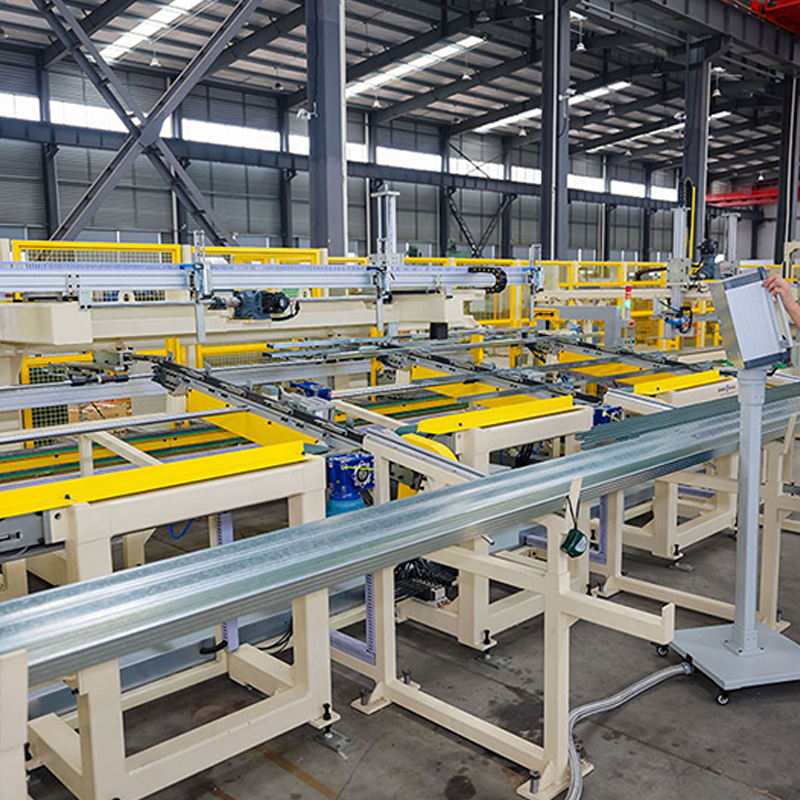
Automatische knopomdraaimachine Flipsnelheid: 120 meter per minuut. Draait het metalen profiel om en klikt het vast. ...
Bekijk details
UT FUT UDT plafond T-rooster staafrolvormmachine hoofd- en dwarsindeling (Hoofd- en Dwars) UT-plafond T-rasterprofielen en (...
Bekijk details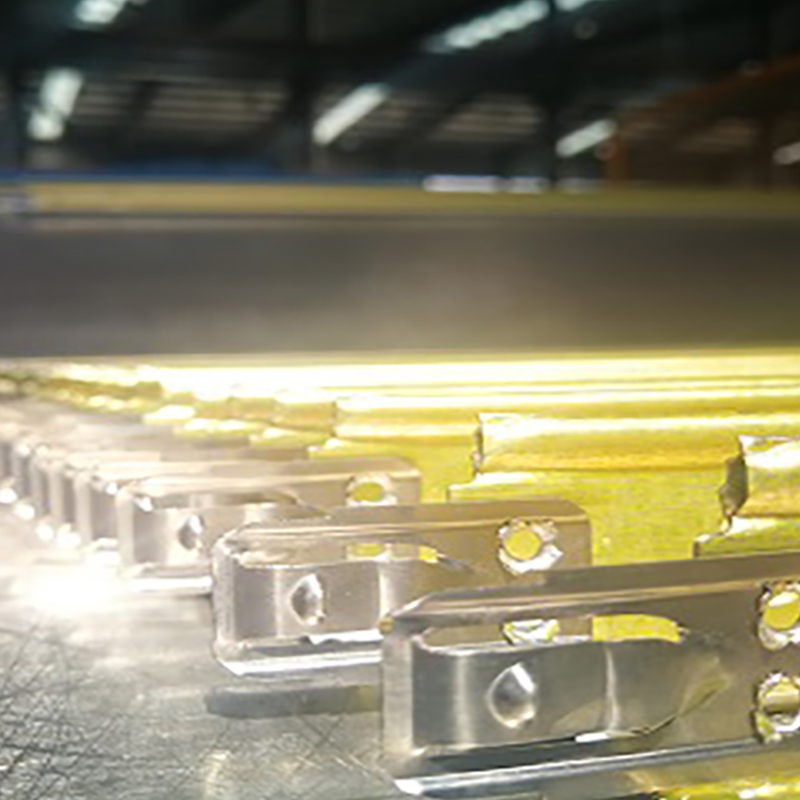
3. Legering haak kruis T-bar rolvormmachine is een gespecialiseerd apparaat ontworpen voor het produceren van T-vormige stalen staven met geïntegreerde aluminium hake...
Bekijk details
Automatische roterende dubbelkops hydraulische decoiler met detectie van materiaalvrij materiaal, 5 ton per zijde. Snelwisse...
Bekijk details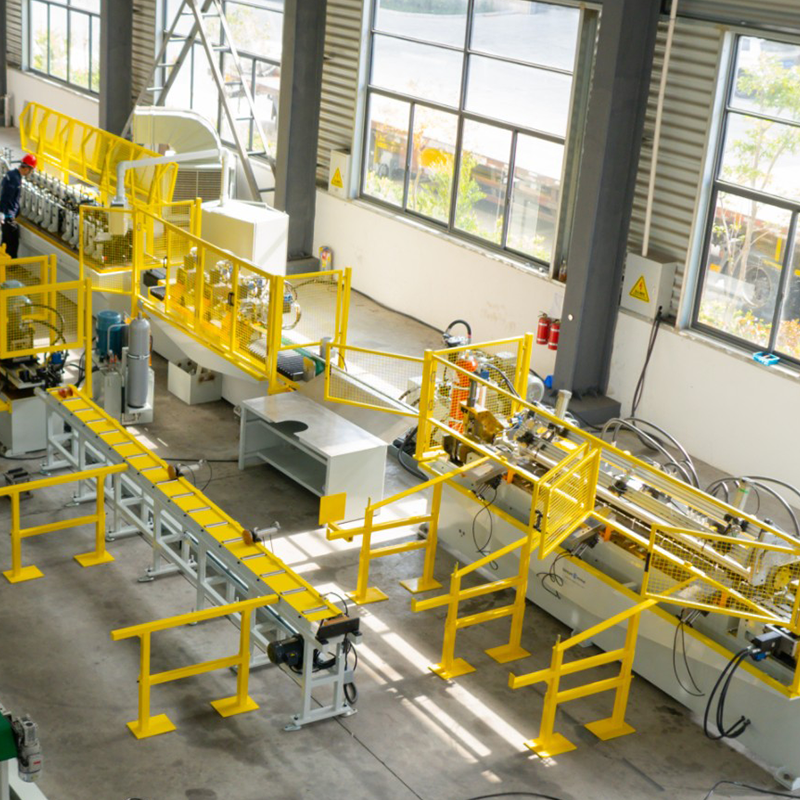
Dubbelkoppige, voorgelakte stalen hydraulische uitzet-/inkrimpingsafwikkelaar, dubbelkops gegalvaniseerde stalen uitzet-/inkrimpingsafwikkelaar, voorgelakte stalen op...
Bekijk details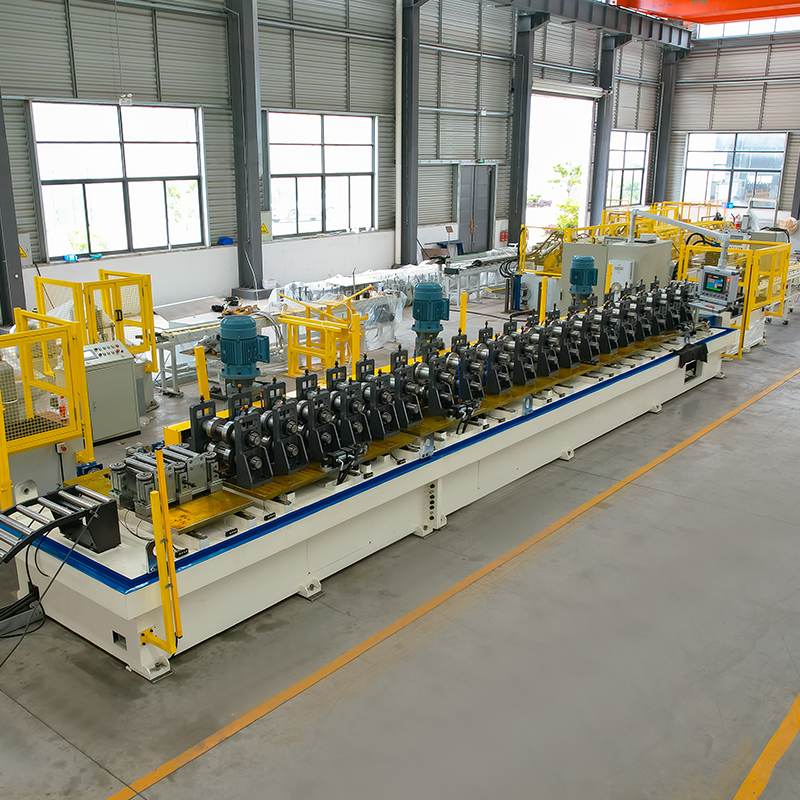
Rolvormmachine met automatische breedteverandering op zonne-energie Materiaaldecoiler met opslagplatform en robotarm ...
Bekijk detailsAarzel niet om contact op te nemen wanneer u ons nodig heeft!
Contactinformatie
PRODUCTEN
Mobiel