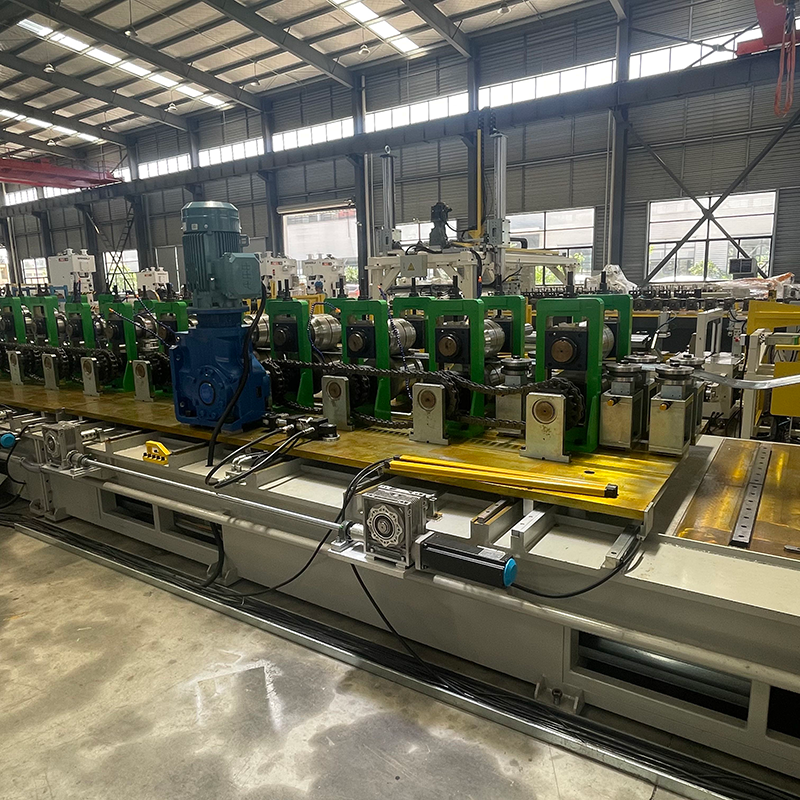
Staalfabrikanten die bieden op een project met een doorlopend dak komen meestal tot dezelfde conclusie als ze de tekeningen bekijken: de dakgording is Z-vormig, hun werkplaats is ingericht voor C-kanalen en de opening is groter dan het lijkt. Een z-gording rolvormmachine is een continue koudvervormlijn die in één doorgang Z-profielen produceert uit thermisch verzinkt staalband, inclusief ponsen en afsnijden.
De offset-flenzen van een Z-sectie zorgen ervoor dat gordingen in bundels kunnen nestelen en elkaar kunnen overlappen bij verbindingen, maar die offset dwingt ook dat het rolgereedschap, het perforeren en de afschuiftiming anders worden ontworpen dan een C-gordinglijn. De verkeerde machine komt meestal naar voren in de vorm van een afwijking in de flenshoek, verkeerd uitgelijnde lasgaten of een lijnsnelheid die uw ponscapaciteit niet kan voeden.
Korte definitie: Een z-gording rolvormmachine is een continu koudvervormingssysteem dat stalen strip buigt tot een asymmetrische Z-sectie en ponsen, afsnijden en optioneel stapelen in dezelfde productiestroom integreert.
Een z-gording rolvormmachine moet de flensverschuiving en flenshoek binnen de grenzen houden die ervoor zorgen dat de afgewerkte gordingen strak kunnen nestelen en voorspelbaar kunnen worden gesplitst: offset binnen 1,0 mm en flenshaaksheid binnen 1 graad over de volledige lengte.
De offset tussen de twee flenzen is de bepalende afmeting van de Z-sectie. Tijdens het vormen buigt de strip in twee richtingen op verschillende afstanden van de neutrale as. Als de rolbloem de terugvering niet in evenwicht brengt, draait het profiel en kantelt de flens open of dicht. Dat introduceert een zichtbare opening tussen geneste gordingen en maakt de bundel onstabiel op een vrachtwagen.
Nesten is de belangrijkste economische reden om überhaupt voor Z-gordingen te kiezen.
Een verpakte Z-gordingbundel neemt grofweg 25 tot 35 procent minder vloeroppervlak in de vrachtwagen in beslag dan hetzelfde aantal C-gordingen met dezelfde sectiehoogte. Deze besparing verdwijnt als de draaiing en terugvering in de vormlijn niet onder controle worden gehouden.
De praktische doorvoersnelheid van een Z-gordinglijn is afhankelijk van de stripdikte, baanhoogte en ponscyclustijd, en niet alleen van het motorvermogen. Zodra de rolbreedte is vastgesteld, bepalen deze drie waarden het aantal rolstandaards, de vormsnelheid en de ponsconfiguratie.
Typische specificatiebereiken die u moet verzamelen voordat u offertes vergelijkt:
Voor werkplaatsen die C-, U-, Z- en Sigma-profielen op één lijn nodig hebben, kunnen cassette- en servo-instelbare gereedschappen meer dan één profielfamilie bestrijken zonder de flexibiliteit te verliezen om kleine batches te verwerken.
 Rolvormmachine met meerdere profielen voor C-, U-, Z- en Sigma-secties Deze machine combineert cassette- en servo-instelbare gereedschappen om meerdere profielfamilies op één lijn te gebruiken, waaronder C, U, Z en Sigma. Het is geschikt voor winkels die flexibiliteit nodig hebben voor kleine batches en tegelijkertijd een hoge output willen behouden, zoals opgemerkt in de context van gordingproductie. Bekijk Product →
Beschouw een lijfgording van 250 mm in 2,0 mm materiaal bij 15 m/min. Zes uur netto bedrijfstijd levert ongeveer 5.400 meter gordinglengte per dienst op, voordat er sprake is van stilstand, het wisselen van de spoel en het instellen ervan. Snijlengte, aantal gaten en bundelsnelheid kunnen dat cijfer met 10 tot 20 procent verminderen.
| Parameter | Typisch bereik | Productie-impact |
| Strookdikte | 1,5-3,0 mm, Q235B / Q355B | Een dikkere strip heeft meer passages en een lagere snelheid nodig |
| Webhoogte | 100-350 mm | Verstelbare standaards bestrijken bereiken; vaste gereedschappen houden een strakkere offset vast |
| Flens breedte | 40-70mm | Stelt de spoelbreedte in en beïnvloedt de snijkosten |
| Vormingssnelheid | 8-18 m/min | De ponscyclustijd is meestal de limiet |
| Lengte tolerantie | /-1,0-2,0 mm | Beïnvloedt de erectiesnelheid bij gelepte verbindingen |
| Tolerantie van de gatafstand | /-0,5 mm met servopons | Voorkomt herbewerking van schoenplaatgaten ter plaatse |
De omsteltijd is het grootste verschil in bedrijfskosten tussen Z-gordingmachines en scheidt een lijn die het hele jaar door één profiel draait, van een lijn die dagelijks kleine batches verwerkt.
De klassieke optie zijn op vulplaatjes aangepaste rollen, waarbij operators afstandhouders toevoegen of verwijderen om de standaarden opnieuw in te stellen voor een nieuwe webhoogte. De servo-verstelbare oplossing verandert de standbreedte en profielhoogte motorisch, waardoor dezelfde rolcartridges op hun plaats blijven. Snelwisselcassettesystemen verwijderen binnen enkele minuten een complete gereedschapscassette en plaatsen een andere.
| Configuratie | Omschakeltijd | Beste pasvorm |
| Shim-aangepast | 30-60 minuten | Eén of twee stabiele profielen, lange runs |
| Servo-verstelbaar | 5-10 minuten | Drie tot acht baanhoogten |
| Snelwisselcassette | 2-5 minuten | Dagelijkse profielwijzigingen en JIT-schema's |
Vuistregel voor productielijnen: als een baanhoogte meer dan 500 ton per maand bedraagt, verslaat een speciale Z-machine met vaste rollen de universele lijn op het gebied van stabiliteit. Onder dat volume verkort de aanpasbaarheid de terugverdientijd.
Ponsen is het eerste knelpunt dat moet worden berekend, omdat een gesplitste Z-gording zes tot twaalf gaten kan dragen en de ponscyclustijd het plafond voor de lijnsnelheid bepaalt.
Voorgeperforeerde spoelen zien er handig uit, maar de gatenpatronen veranderen tussen projecten. Online servoponsen registreert elk gat ten opzichte van de snijpositie met een closed-loop encoder, die de gatafstand binnen /-0,5 mm houdt, zelfs als de stripdikte verandert. Als uw spoelverwerkingsschema naast gordingen ook het ponsen van zonnebeugels of kabelgoten omvat, wordt de ponskop de flexibiliteitsbeslissing in plaats van de vormstandaarden.
 8-assige servoponsrolvormmachine voor zonne-PV-beugels Uitgerust met een 8-assig servoponssysteem, past deze lijn automatisch de ponspositie en profielbreedte/hoogte aan voor zonnebeugelprofielen. Het biedt encoderregistratie met gesloten lus voor nauwkeurige gatafstanden, waardoor het ideaal is wanneer ponspatronen tussen projecten variëren. Bekijk Product →
Voor het afsnijden houdt een servo-vliegende schaar lengtetoleranties aan van /-1,0 mm door de afschuiving te synchroniseren met de doorgangslijn. Hydraulische doorslijpunits zijn goedkoper, maar landen meestal op /-3 tot 5 mm en veroorzaken een braam die de montage ter plaatse vertraagt. Vergelijk de volledige aandrijf- en besturingsindeling met de selectiegids voor profielvormmachines voordat u leveranciers op de shortlist zet.
Na het snijden gaan de gordingen naar een uitlooptafel om te tellen en te bundelen. Een automatisch omsnoeringsstation vervangt twee handarbeiders per ploegendienst en houdt de bundelspanning consistent, waardoor de nestgeometrie tijdens hetzelfde vrachtwagentransport wordt beschermd, wat Z-profielen aantrekkelijk maakt.
 Automatische profielverpakkings- en omsnoeringsmachine voor metalen bundels Dit verpakkingssysteem automatiseert het omdraaien van knoppen, het verpakken van kleine bundels en het palletiseren van grote bundels met houten steunstrips. Het vervangt het handmatige bundelwerk en zorgt voor een consistente bundelspanning, beschermt gordingprofielen tijdens transport en verbetert de handling verderop in de keten. Bekijk Product →
Vraag de leverancier om de ponstijd van uw langste gording te simuleren. Het besturingsprogramma moet rekening houden met versnelling, vertraging en positionering van de snijmarkeringen, en niet alleen met de gemiddelde passlijnsnelheid.
De snelste manier om leveranciers van Z-gordingmachines te vergelijken is door vóór de commerciële offerte drie documenten op te vragen: de rolbloemtekening, de ponsmatrijsindeling en een proefstuk gevormd uit uw eigen stalen strip.
Gebruik de volgende volgorde bij het beoordelen van apparatuuraanbiedingen.
Controleer de geïnstalleerde referenties voordat u zich vastlegt. Sihua's projectcasusarchief omvat complete gording- en rekvormlijnen geleverd aan metaalbouwfabrikanten, met dezelfde servopons- en vliegende schaararchitectuur als hierboven beschreven.
Hieronder vindt u de korte antwoorden op de vier vragen die de aanschaf van Z-gordingmachines domineren.
Ja. Multiprofiellijnen met servo-verstelbare statieven of snelwisselcassettes schakelen tussen C-, U-, Z- en Sigma-secties. Het compromis is een iets lagere tolerantiestabiliteit vergeleken met een speciale Z-lijn die nooit van gereedschap verandert.
Standaardlijnen verwerken thermisch verzinkte staalstrips van 1,5 tot 3,0 mm in de kwaliteiten Q235B of Q355B. De bovendikte is afhankelijk van de flensbreedte en het aantal vormgangen. Te weinig passages veroorzaken terugvering bij de flenspunten en maken nestopeningen instabiel.
Met materiaal van 2,0 mm bij 15 m/min en zes uur netto looptijd produceert een ploegendienst van 8 uur ongeveer 5.400 meter gordinglengte. De snijlengte, het aantal gaten en de stapelsnelheid kunnen dit cijfer verlagen, dus controleer de ponscyclustijd met uw eigen productmix.
Gordinglengtetolerantie regelt de erectiesnelheid bij overlappende verbindingen. Een servo-vliegende schaar met lengtemeting met gesloten lus houdt /-1,0 tot 2,0 mm aan; een hydraulische schaar komt meestal terecht op /-3 tot 5 mm met een inconsistente braamrichting. Voor projecten met doorlopende daken betaalt de nauwere tolerantie zich ter plaatse terug.
CUZ sigma rolvormmachine Zware enkelkops decoiler, capaciteit 5 ton. Nivelleringsm...
Bekijk details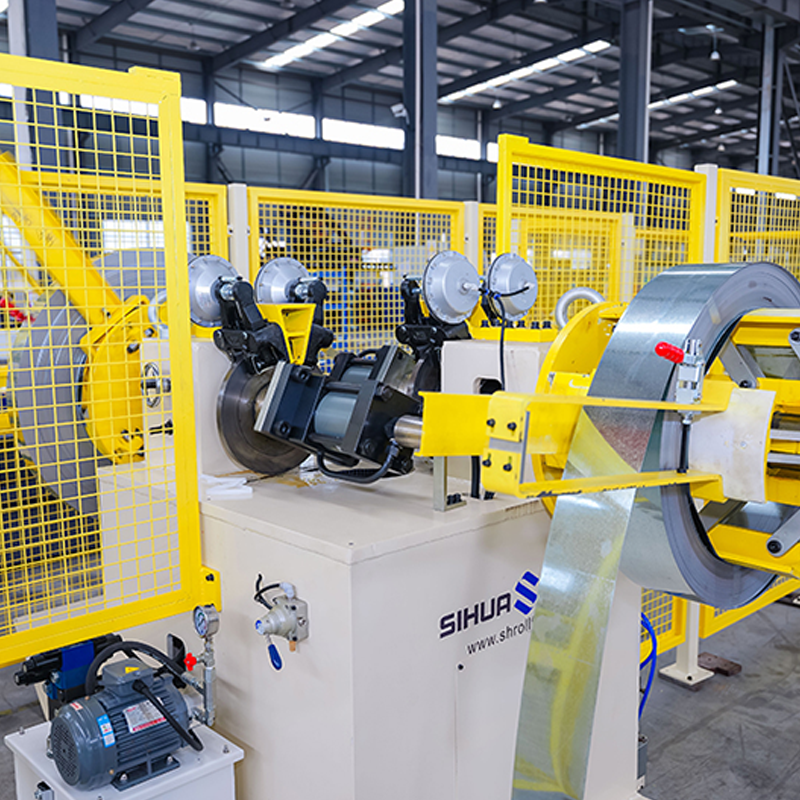
Automatische roterende dubbelkops hydraulische decoiler met detectie van materiaalvrij materiaal, 5 ton per zijde. Het laser...
Bekijk details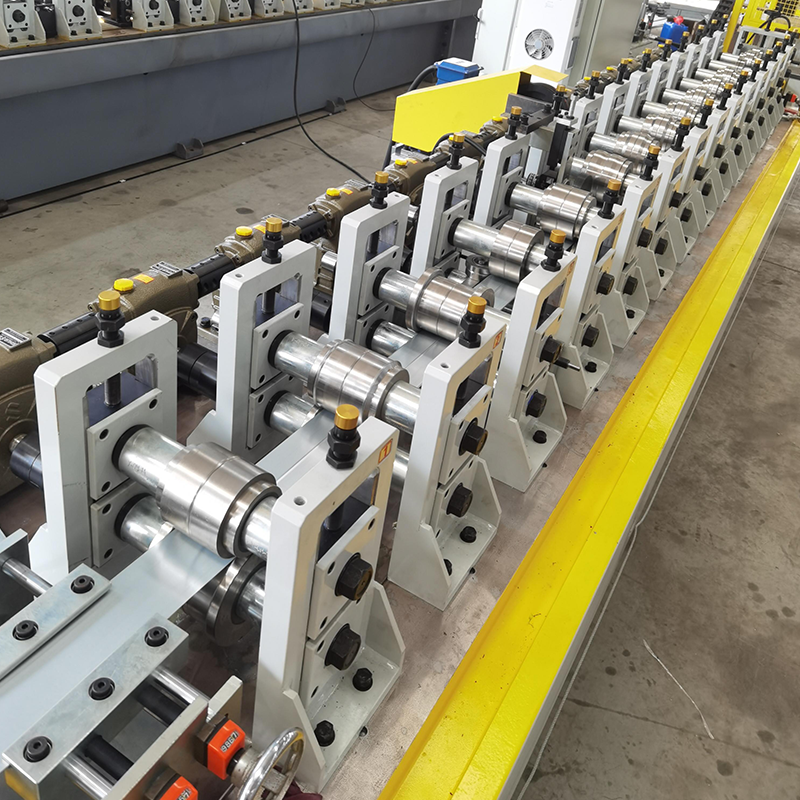
Gipsplaten wormwielreductor rolvormmachine, eenvoudig model, geen snelwisselcassettetype, economisch en betaalbaar. (Het kan worden geüpgraded naar een snelwisselcass...
Bekijk details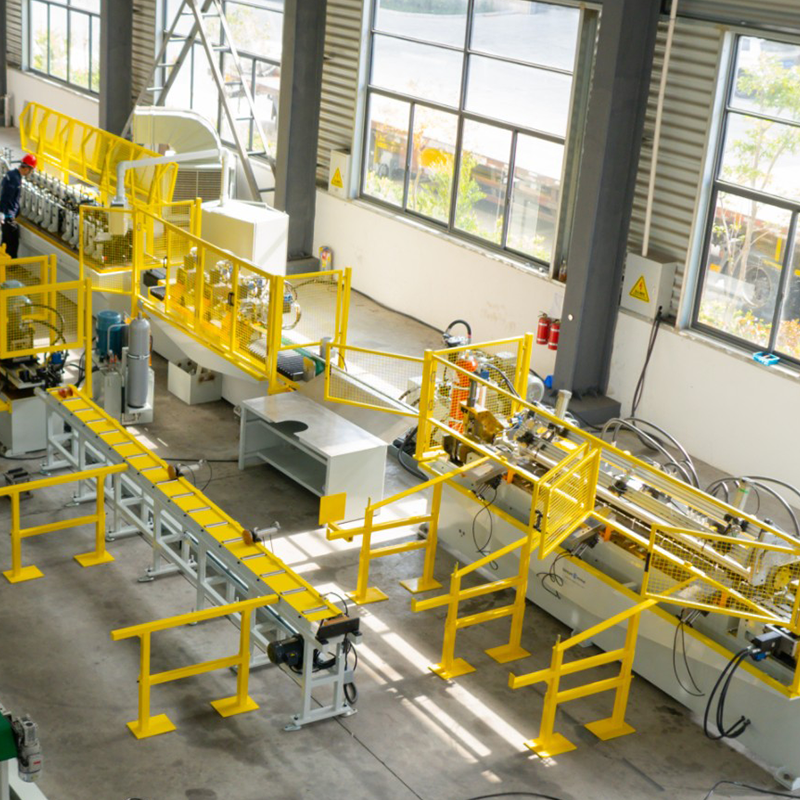
Dubbelkoppige, voorgelakte stalen hydraulische uitzet-/inkrimpingsafwikkelaar, dubbelkops gegalvaniseerde stalen uitzet-/inkrimpingsafwikkelaar, voorgelakte stalen op...
Bekijk details
UT FUT UDT plafond T-rooster staafrolvormmachine hoofd- en dwarsindeling (Hoofd- en Dwars) UT-plafond T-rasterprofielen en (...
Bekijk details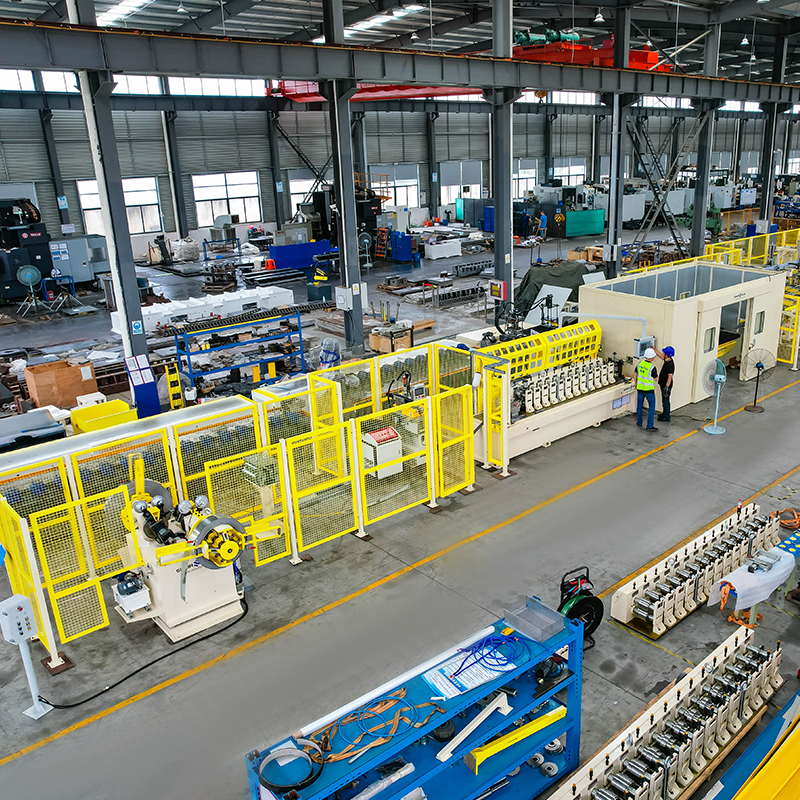
Automatische roterende dubbelkops hydraulische decoiler met detectie van materiaalvrij materiaal, 5 ton per zijde. Snelwisse...
Bekijk detailsAarzel niet om contact op te nemen wanneer u ons nodig heeft!
Contactinformatie
PRODUCTEN
Mobiel