Lijnmanagers die de productie verplaatsen van staalrollen naar rolvormaluminium, kunnen zelden hun opstellingsoverzicht bijhouden. Een fabrikant die 1,5 mm 5052-H32 voor een montagebeugel voor zonne-energie vormt, ziet mogelijk elke 40 meter een randgolf, of ziet hoe de profielpoot 4 graden openspringt wanneer deze het eindstation verlaat. De stripdikte was identiek, de rollen waren schoon en de lijnsnelheid veranderde nooit. Wat er veranderd is, is het materiaal: aluminium hardt sneller uit dan staal, slaat meer elastische energie op in verhouding tot de vloeigrens en geleidt warmte ongeveer driemaal zo snel als staal.
Rolvormen aluminium is het continu stapsgewijs buigen van een aluminium spoel door een reeks voorgevormde rolstations om een constant dwarsdoorsnedeprofiel te produceren. Het vormingsprincipe komt overeen met staal, maar de bovenstaande verschillen veranderen elke beslissing verderop in de keten: legeringskeuze, afwerking van het gereedschap, smering, lijnsnelheid en de toleranties die u eerlijk kunt noemen.
De legeringen die het rolvormen van aluminium domineren zijn de 1xxx-, 3xxx- en 5xxx-series, en 6xxx-legeringen mogen alleen bij zachte temperaturen worden gevormd; hoe harder de temperatuur, hoe groter de kans dat het profiel op de buiglijn barst.
De 1xxx-serie, in wezen puur aluminium, biedt de beste vervormbaarheid maar een zeer lage sterkte, zodat deze past op sierlijsten, gootstukken en pakkingen. De 3xxx-serie voegt mangaan toe, en 3003 is de standaard voor dakprofielen, dakgoten en zonneframes omdat het rek, corrosieweerstand en kosten in evenwicht brengt. De 5xxx-serie voegt magnesium toe: 5052 en 5056 leveren ruwweg het dubbele van de vloeigrens van 3003-H14 en worden de standaard voor maritieme, transport- en tankprofielen. De 6xxx-serie is hittebehandelbaar; 6061-T4 kan worden gerolvormd met royale stralen, maar 6061-T6 scheurt over het algemeen en mag nooit worden gespecificeerd voor koudbuigen.
| Legering en humeur | Opbrengststerkte | Verlenging | Min. buigradius | Typische profielen |
| 1100-O | 35 MPa | 35% | 0,5 ton | Trimmen, knipperen, decoratief |
| 3003-O | 45 MPa | 25% | 1,0 ton | Dakbedekking, goten |
| 3003-H14 | 145 MPa | 12% | 1,5 ton | Zonneframes, algemene secties |
| 5052-H32 | 195 MPa | 12% | 2,0 t | Marine, transport, tanks |
| 6061-T4 | 145 MPa | 22% | 2,5 ton | Structurele secties |
Aluminium veert grofweg twee keer zo veel terug als zacht staal met een gelijke stijfheid, en het hardt zo snel uit dat de strip die het vijfde station binnengaat mechanisch van een ander materiaal is dan de strip die het eerste binnengaat.
Elk vormstation verhoogt de lokale vloeigrens, waardoor de buigkracht voor het volgende station toeneemt. Het cumulatieve effect komt tot uiting in de vorm van een breder wordende randgolf, een gebogen profiel of een beenhoek die over een spoel loopt. Aluminium geleidt wrijvingswarmte snel weg, dus het zichtbare symptoom van een slechte opstelling is fijn aluminiumstof of ophoping op het roloppervlak, en niet een hete strip.
Rolgereedschappen voor aluminium moeten worden gepolijst tot een oppervlakteafwerking van 0,2 tot 0,4 micrometer Ra, vervaardigd uit D2- of DC53-gereedschapsstaal en normaal gesproken met een snelheid van 15 tot 30 meter per minuut.
De neiging van aluminium om te vreten en zich vast te hechten aan gereedschapsstaal maakt de oppervlakteafwerking en smering belangrijker dan bij het walsen van staal. Deze aanpassingen voorkomen de meest voorkomende gebreken:
Minimale buigradius is de snelste manier om aluminiumtemperaturen voor rolvormen te vergelijken. De waarde wordt uitgedrukt als een veelvoud van de materiaaldikte, en als deze wordt overschreden, ontstaan er scheuren op het buitenste buigoppervlak.
Typische praktijk voor bochten van 90 graden met de buigas loodrecht op de rolrichting:
Waarden voor bochten van 90 graden, loodrecht op de rolrichting. Door evenwijdig aan de walsrichting te buigen, kan de minimale straal met wel 50 procent worden vergroot.
Zacht staal
Aluminiumlegering
Een goed afgestelde aluminium rolvormlijn heeft toleranties in de vormbreedte van plus of min 0,2 mm en toleranties in de beenlengte van plus of min 0,3 mm, op voorwaarde dat de binnenkomende stripbreedte en -dikte binnen de specificaties blijven.
De meest voorkomende kwaliteitsproblemen bij aluminium profielen zijn golfranden, buigingen in de lengterichting en microkrassen op het zichtbare oppervlak. Randgolf komt meestal van een ongelijkmatige stripbreedte of een versleten rolset; boog komt van inconsistente stripdikte; krassen zijn het gevolg van gebreken aan het roloppervlak, vuil of onvoldoende smering. Alle drie worden beter zichtbaar na anodiseren of PVDF-coaten, dus oppervlaktevereisten moeten worden vermeld in de offertefase en mogen niet worden ontdekt nadat de eerste spoel is gebruikt.
De productie van aluminium rolvormen is opgesplitst in vier toepassingsgroepen: montage op zonne-energie, elektrische ondersteuning, architectuur en transport, en de machineconfiguratie verschilt meer tussen deze groepen dan tussen de legeringskeuzes.
Montageprofielen voor zonne-energie worden doorgaans gevormd uit 3003-H14 of 5052 met een dikte van 1,5 tot 2,5 mm, met voorgeperforeerde gaten die een longitudinale tolerantie van plus of min 0,5 mm moeten hebben. Die tolerantie is met een afzonderlijke ponsstap vrijwel onmogelijk te handhaven. Daarom is in dezelfde lijn een in-line servoponsstation ingebouwd.
 8-assige servoponsmachine voor zonne-PV-beugelrolvormmachine Deze lijn integreert servoponsen met rolvormen om nauwe gattoleranties op montageprofielen voor zonne-energie te handhaven, waarmee de eerder genoemde uitdaging van ±0,5 mm longitudinale nauwkeurigheid wordt aangepakt. Bekijk Product →
Elektrische steunprofielen zoals aluminium kabelgoten en stutkanalen worden gevormd uit dunnere strippen, doorgaans 0,8 tot 1,5 mm, en dezelfde machine verwerkt vaak meerdere profielbreedtes in één ploegendienst. Dankzij het snelwisselcassettegereedschap blijft de wisseltijd onder de 30 minuten.
 Verstelbare breedte kabelgoot rolvormen machine Deze machine is gebouwd voor snelle wisselingen tussen meerdere kabelgootbreedtes, is geschikt voor elektrische steunprofielen met dunne strips en zorgt ervoor dat gereedschapswissels minder dan 30 minuten duren. Bekijk Product →
Architectonische profielen omvatten PV-moduleframes en raam-deurframes, waarbij de buigkwaliteit bepaalt of de framehoeken binnen 0,5 mm sluiten. Deze lijnen lopen langzamer en vereisen de hoogste rolafwerking in de winkel.
 PV-frame en raamdeurprofielrolvormmachine Deze machine levert nauwkeurig buigwerk voor architecturale profielen zoals PV-moduleframes en raam-deurframes, waardoor hoekafsluitingen binnen 0,5 mm worden bereikt, zoals beschreven in de tekst. Bekijk Product →
Voordat u een lijn bestelt, vergelijkt u de toepassingscases en vraagt u een testrun aan met uw eigen spoel. De bibliotheek met klantcases laat zien hoe vergelijkbare profielen worden verwerkt op productielijnen, en Shanghai Sihua Precision Machinery Co., Ltd. ondersteunt proefruns op zijn aluminium rolvormmachines.
Nee. In de T6-temperatuur heeft 6061 een rek van minder dan 10 procent en een hoge vloeigrens, zodat de buitenradius scheurt bij typische rolgevormde bochten. Gebruik in plaats daarvan 6061-T4, 5052-H32 of 3003-H14. Als 6061-T6 een ontwerpvereiste is, rol dan de vorm in T4 en verouder het afgewerkte profiel.
Voor algemene profielen is 3003-H14 de veiligste standaard. Voor structurele, maritieme of transportprofielen geven 5052-H32 of 5056 een hogere sterkte met aanvaardbare vervormbaarheid. Voor puur decoratieve profielen elimineren 1100-O of 3003-O het risico op scheuren volledig.
Buig de eindstations 1 tot 3 graden te ver, voeg een maatstation toe dat een vormhoek van nul toepast, verhoog de stripspanning tussen stations of laat gereedschap met terugvering corrigeren. Meet vóór productie de terugvering op een kalibratieonderdeel.
De kwaliteit gereedschapsstaal kan hetzelfde zijn, D2 of DC53, maar de walsafwerking moet fijner zijn, de spelingen iets kleiner en de smering lichter. Deze verschillen zijn verplicht, en niet optioneel, voor aluminium.
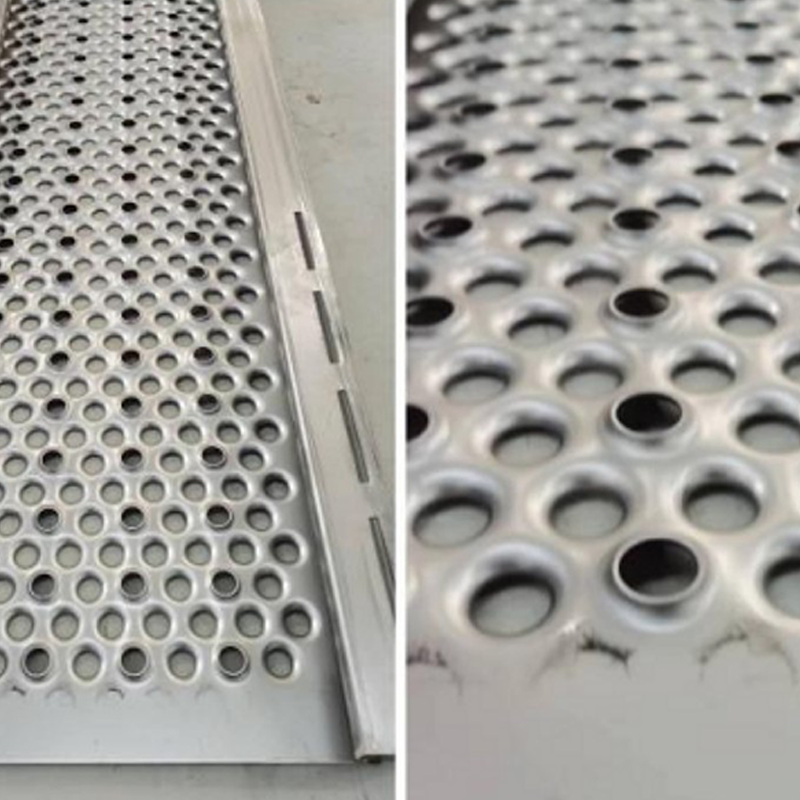
Rolvormmachine voor metalen steigers Schachtdiameter: 70–80 mm; lengte steigerplanken: 0,5–6 m; dikte: 1–2,5 mm. ...
Bekijk details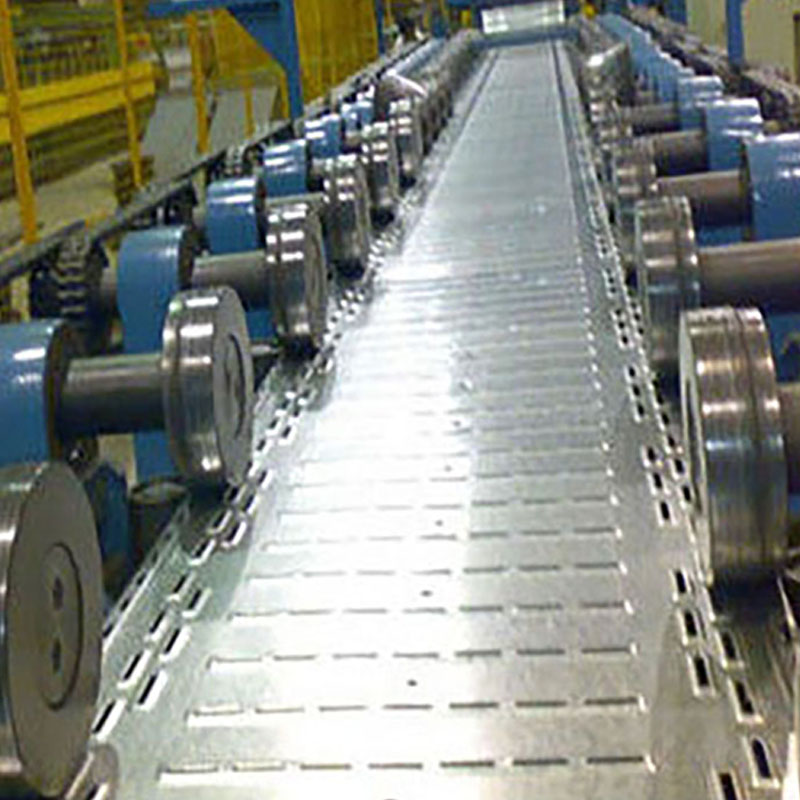
Rolvormmachine voor kabelgoten met verstelbare breedte Enkelkops riemremdecoiler met nivelleringsmachine ...
Bekijk details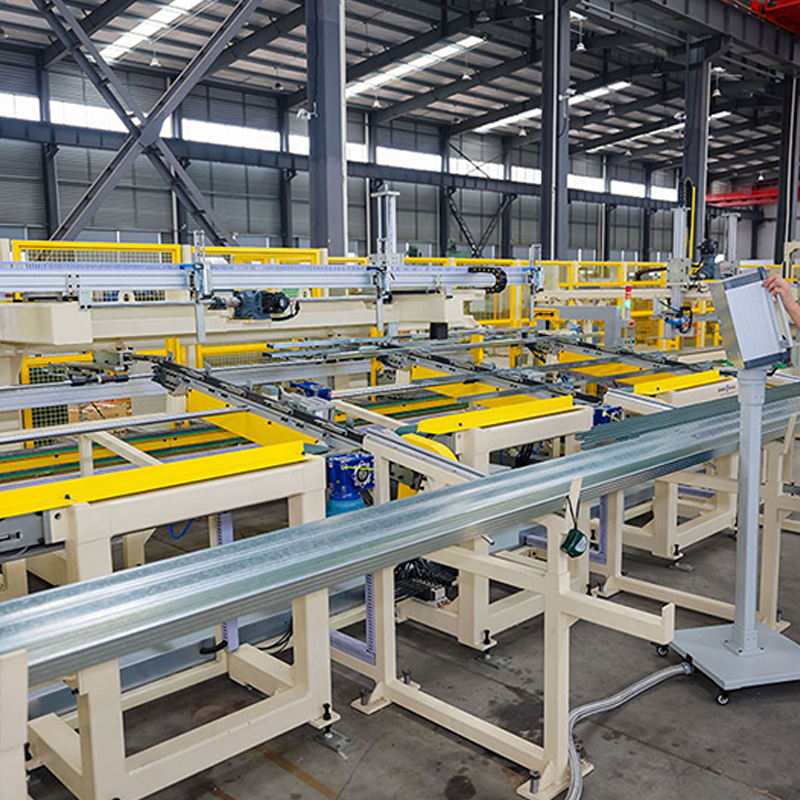
Automatische knopomdraaimachine Flipsnelheid: 120 meter per minuut. Draait het metalen profiel om en klikt het vast. ...
Bekijk details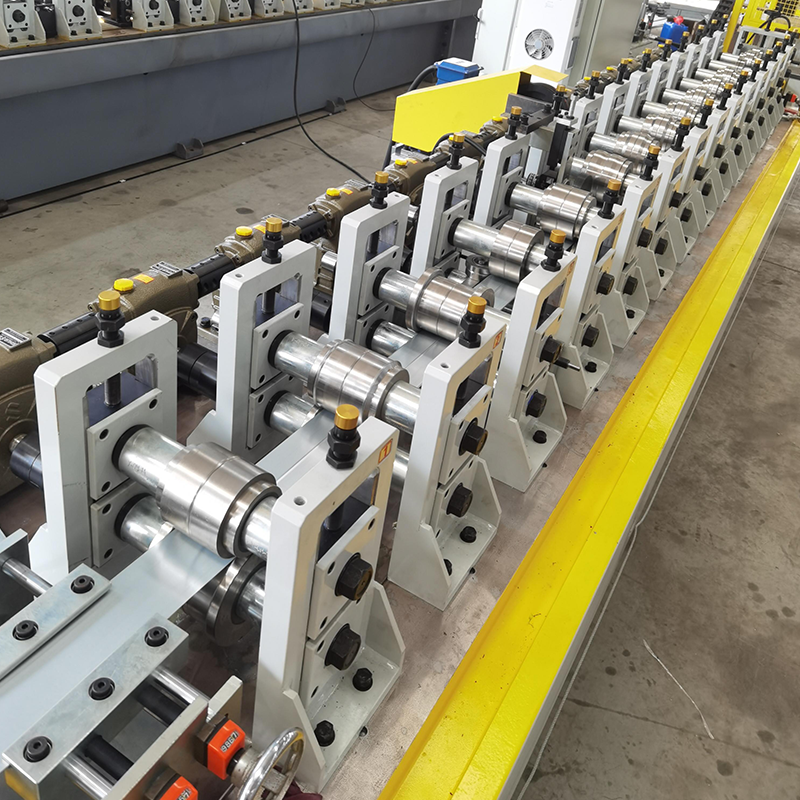
Gipsplaten wormwielreductor rolvormmachine, eenvoudig model, geen snelwisselcassettetype, economisch en betaalbaar. (Het kan worden geüpgraded naar een snelwisselcass...
Bekijk details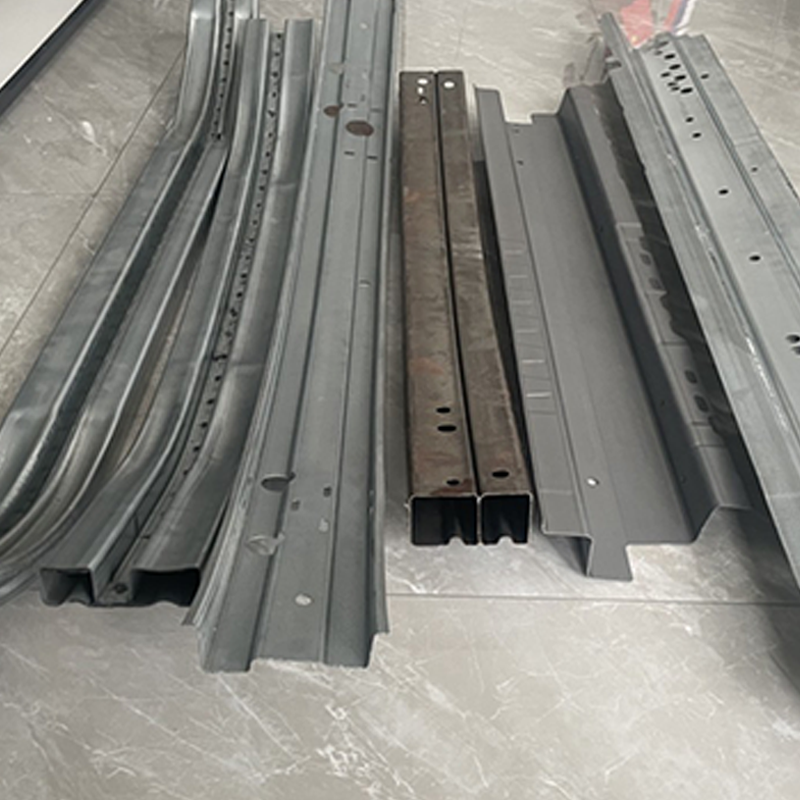
Rolmatrijs-display Anti-botsingsstraalbuigvorm voor auto's Anti-collision beam rolling bend-mechanisme ...
Bekijk details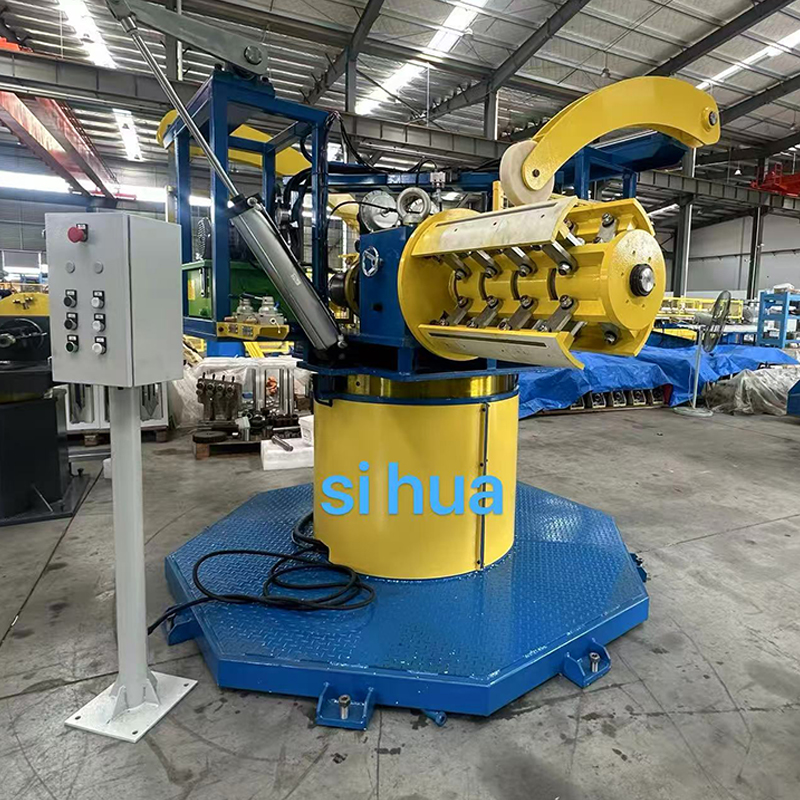
Roterende hydraulische heavy-duty decoiler met dubbele kop. Deze apparatuur kan automatisch synchroon stoppen met de vormmachine en beschikt over hydraulische uitzett...
Bekijk detailsAarzel niet om contact op te nemen wanneer u ons nodig heeft!
Contactinformatie
PRODUCTEN
Mobiel